 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Marcado con láser UV: marcado en frío para plásticos, vidrio y PCB
release time:
2026-10-09
A 355 nm, un láser UV rompe los enlaces poliméricos en lugar de fundirlos, y así es como marca PC, HDPE y vidrio sin amarilleamiento. Dónde sigue fallando y por qué.
Un envasador alemán nos envió conectores de policarbonato negro el año pasado. Su marcador de fibra de 20 W había grabado cada número de serie en un cráter, y el plástico alrededor del texto se amarilleó y agrietó por craquelado en una semana.
El policarbonato casi no absorbe nada a 1064 nm, por lo que el haz descargó el calor en el volumen. El fallo era la longitud de onda, no la potencia.
A 355 nm el mismo conector deja el soporte frío, con un código blanco que resiste una limpieza con alcohol. Ese cambio es lo que
marcado con láser UV
significa, y cuesta dos o tres veces más que un marcador de fibra equivalente.
Por qué 355 nm corta en lugar de cocinar
Un fotón de fibra de 1064 nm transporta 1,17 eV. Un fotón de 355 nm transporta 3,49 eV, casi tres veces más, dentro de un pulso de unos pocos nanosegundos.
La química de los polímeros marca el límite. Un enlace de cadena carbonada necesita unos 3,6 eV para romperse, un enlace C-Cl 3,4 eV, un enlace C-N cerca de 3,0 eV, y un fotón de 355 nm cae justo en ese umbral. Donde dos fotones se solapan dentro del foco, la energía lo supera, por lo que el polímero se rompe en fragmentos volátiles en lugar de fundirse. El sector llama a esto marcado láser en frío.
La fibra toma la otra ruta. Los plásticos y el vidrio transparente son casi transparentes a 1064 nm, por lo que la energía se dispersa como calor y la eliminación se convierte en ablación térmica: una piel resolidificada y una zona afectada por el calor de cientos de micras de profundidad. En una pared de 2 mm eso deforma la pieza.
El enfoque es el segundo beneficio. El tamaño del punto escala con la longitud de onda, por lo que a través de la misma lente de 110 mm un haz UV incide cerca de un tercio del diámetro de un haz infrarrojo, de 10 a 20 µm.
Qué marca bien el UV, y la sorpresa de las poliolefinas
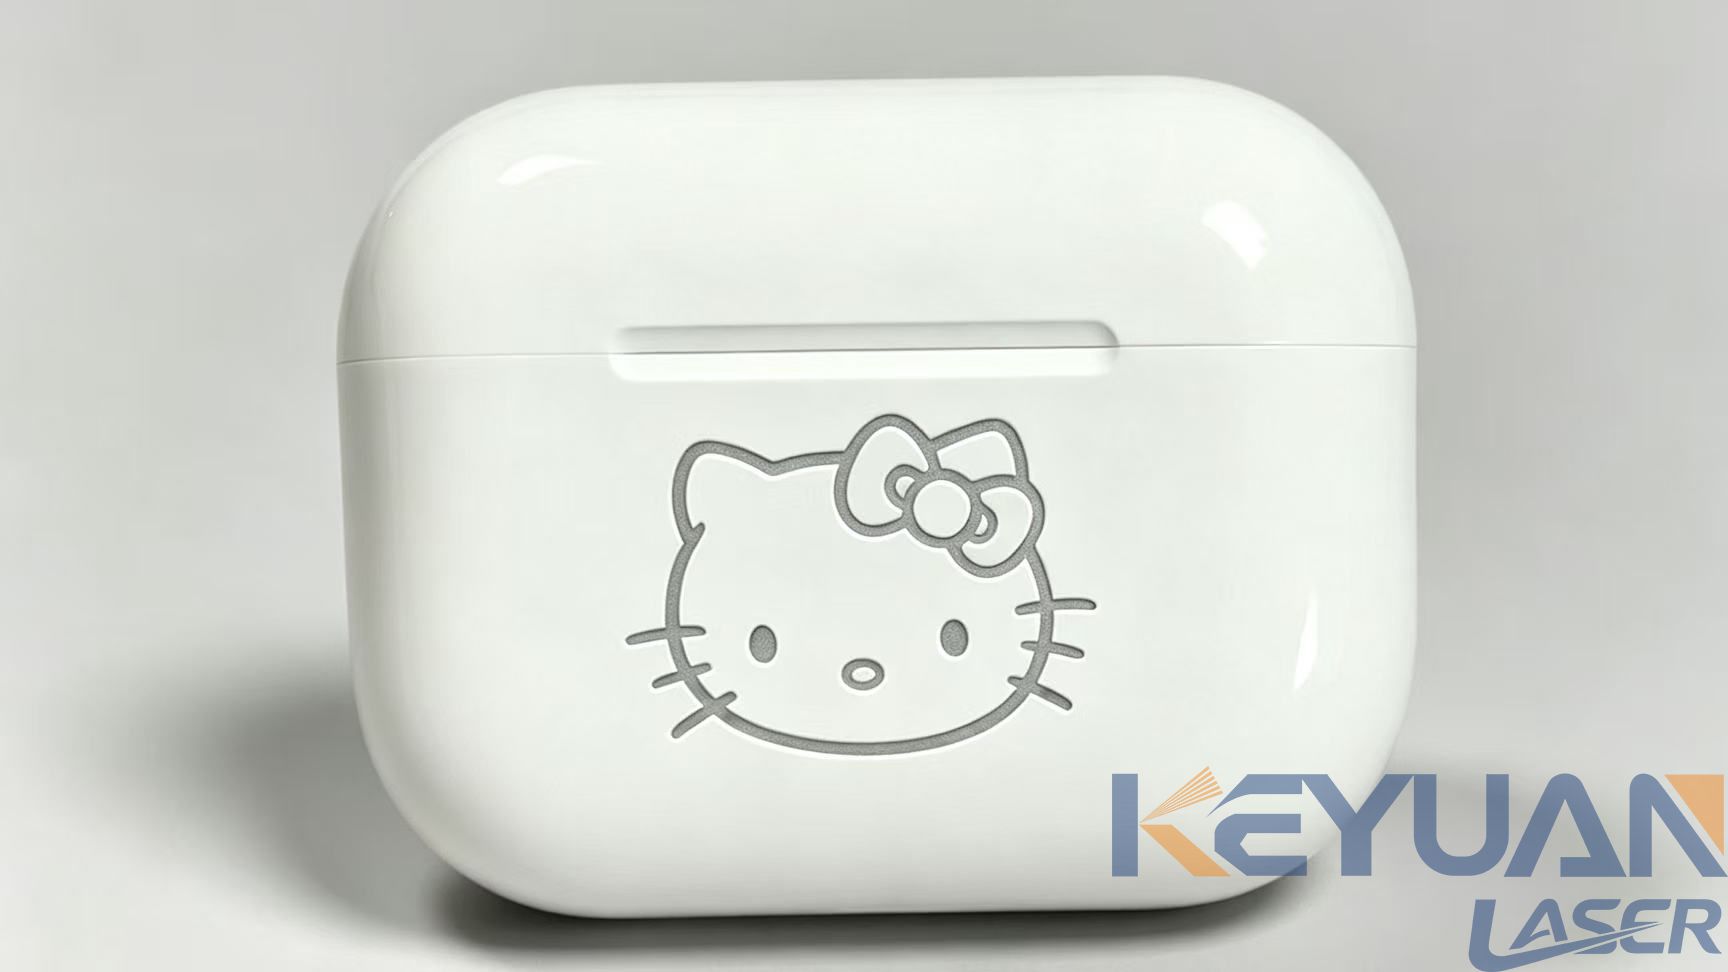
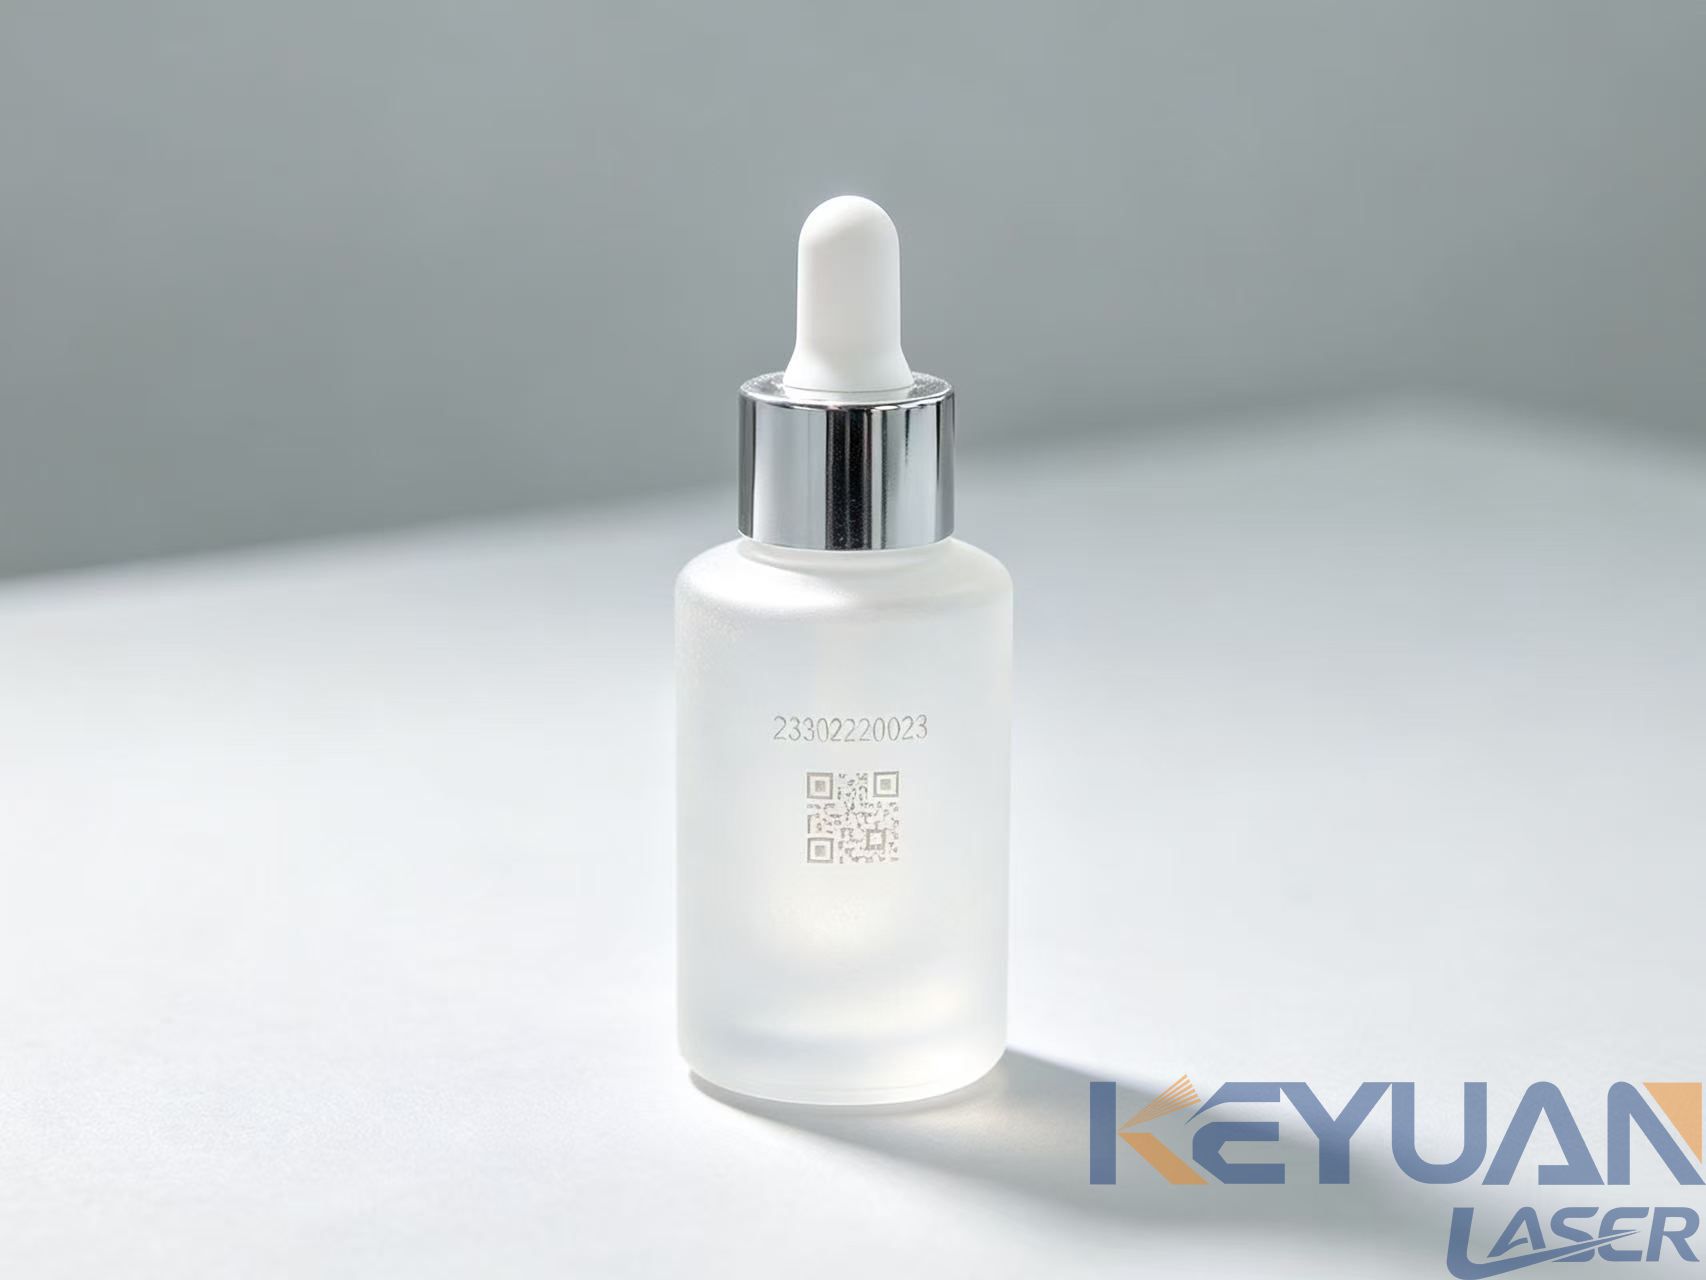
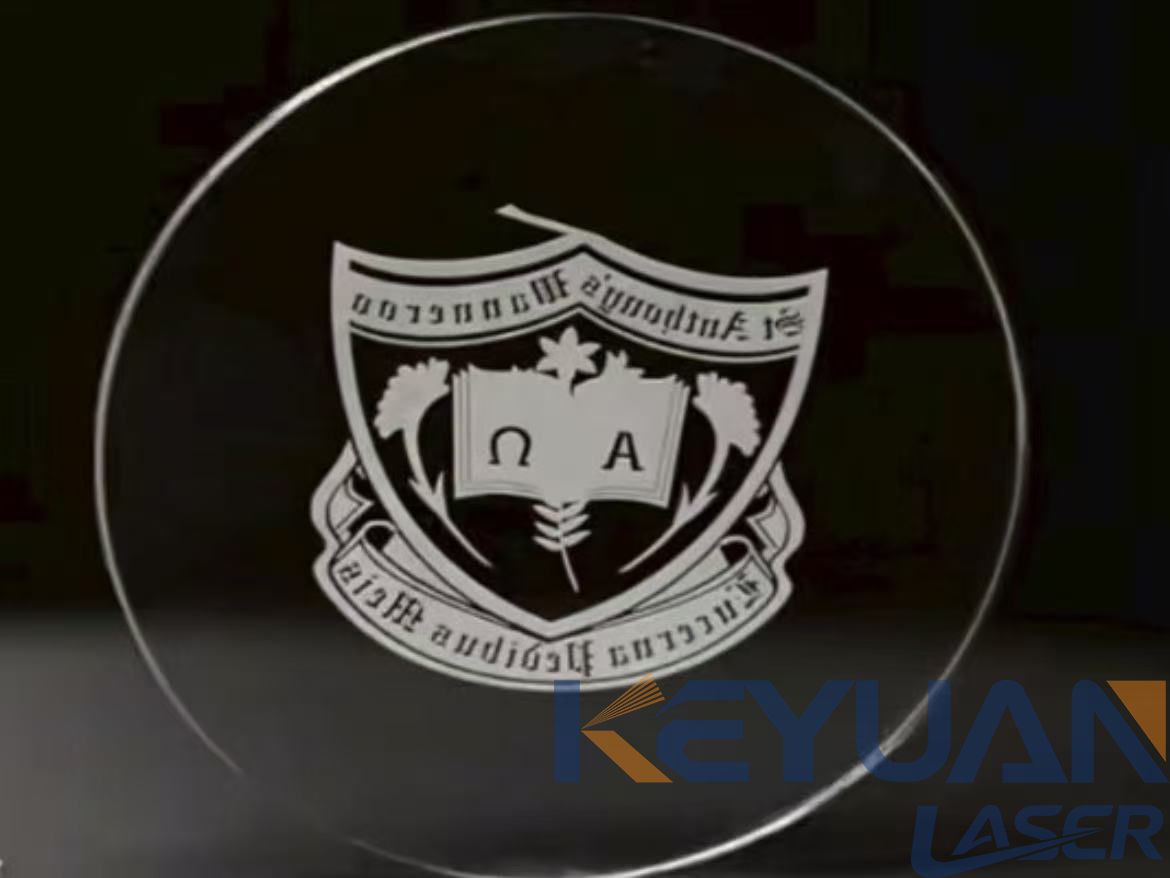
El ABS, PC, PS, PET y PVC rígido logran alto contraste por sí solos, blanco sobre grados oscuros y oscuro sobre naturales, mediante descomposición superficial controlada en lugar de pigmento. Una máquina de grabado láser UV para vidrio deja una marca mate y táctil sin las microfisuras que provoca el rayado. El aluminio anodizado, el recubrimiento en polvo, el acero pintado y la máscara de soldadura de PCB se eliminan a una profundidad controlada con muy baja potencia, aunque la máscara de soldadura fotoimaginable es sensible al UV y requiere un panel de validación. Los tubos de PE y PVC, el film blíster de PET y la lámina recubierta se marcan con nitidez, que es donde aterrizan la mayoría de los proyectos de marcado láser para envases de dispositivos médicos.
Luego está el grupo que pilla desprevenido a la gente. El HDPE y el PP sin aditivos no marcan nada útil a 355 nm, ni a 1064 nm, porque la resina no tiene absorción ahí ni cromóforo con el que reaccionar. En un tapón de HDPE negro se obtiene un tenue roce brillante.
El marcado láser de HDPE se vuelve real solo cuando la resina lleva un aditivo sensible al láser: una mezcla madre cargada al 0,5-2 por ciento en peso y compuesta en el pellet antes del moldeo. Los paquetes de hidróxido doble laminar y sales metálicas son la química habitual.
Así que esto es una decisión de diseño, no de compra. Si ya hay 500.000 tapones en el almacén, una
máquina de marcado láser UV
para plástico no los salvará. Imprima una etiqueta o consulte las
máquinas que fabricamos para piezas de plástico
.
Potencia y tamaño de campo: qué compra realmente cada vatio
Las fuentes UV de esta clase vienen en 3, 5, 10 y 15 W. La potencia determina cuánto material se convierte por segundo, no qué tan fina es la marca; eso lo hace la lente.
| Potencia | Para qué sirve | Dónde se queda corta | Precio del sistema |
|---|---|---|---|
| 3 W | Texto fino en tubos, códigos 2D pequeños, recubrimientos delgados | Áreas rellenas de más de 10x10 mm, y el vidrio es lento | USD 6,000-9,000 |
| 5 W | El valor predeterminado para plásticos y metales recubiertos | Esmerilado de vidrio de más de 0.1 mm, líneas de alto volumen | USD 8,000-13,000 |
| 10 W | Las mismas marcas al doble de velocidad, trabajo con vidrio más pesado | El policarbonato oscuro se calienta si se fuerza el ciclo de trabajo | USD 13.000-18.000 |
| 15 W | Logotipos rellenos, marcado denso de PCB, alto rendimiento | Sustratos de película delgada y el costo del módulo | USD 17.000-24.000 |
El tamaño de campo es donde los compradores se decepcionan. Una lente F=110 mm ofrece aproximadamente 70x70 mm, F=160 mm ofrece 110x110 mm y F=254 mm alcanza 175x175 mm, con el punto creciendo de 15 µm a 40 µm a medida que cae la densidad de potencia.
El compromiso es inevitable. Un código de 2 mm requiere la lente corta, una botella de 150 mm la larga, y cualquier cosa intermedia necesita dos pasadas indexadas y una costura visible.
Velocidad, tiempo de ciclo y dónde se va realmente el rendimiento
La velocidad del galvo va de 700 a 2.000 mm/s y casi nunca determina tu producción.
La potencia media sí lo hace. A 5 W tienes un presupuesto de energía fijo cada segundo y el espaciado de las pasadas lo consume: un hatch de 0,03 mm en un bloque relleno de 10x10 mm supone unas 330 pasadas, y 0,01 mm triplica el tiempo. Un Data Matrix de 2x2 mm se marca en 0,2 a 0,4 segundos, un logo de 20x20 mm en 4 a 8 segundos, y una botella esmerilada de 40 mm en 6 a 12 segundos a 10 W.
La manipulación se suma a lo anterior. En un banco manual, una marca de 6 segundos se convierte en un ciclo de 20 segundos en cuanto abres la puerta, colocas la pieza y la cierras. Con un cabezal dividido sobre un transportador, el tiempo del láser es el tiempo de ciclo y el mismo cabezal procesa de 8.000 a 15.000 piezas pequeñas por hora.
Control de contraste y extracción de humos
Sobre PC negro o ABS negro la marca blanca es una espuma. El haz descompone una fina capa superficial y el gas que escapa deja microhuecos que dispersan la luz de vuelta. Mantén baja la energía por pulso, sube la frecuencia a 60 o 100 kHz y realiza tres pasadas al 40 por ciento de potencia en lugar de una al 90 por ciento. Una única pasada en caliente deja una cresta elevada y se descascarilla en pocos meses.
Los plásticos de colores claros y naturales se carbonizan y se oscurecen al marcarlos. Una densidad de tramado de 0,01 a 0,02 mm ofrece un campo sólido, y un desplazamiento de enfoque de 0,1 a 0,3 mm amplía el punto y suaviza el tono.
La durabilidad merece una frase honesta: una marca blanca espumada no resiste tanto como una marca de fibra recocida en acero inoxidable. Pásale alcohol y prueba con cinta antes de prometer una vida útil de diez años para la etiqueta.
La extracción no es opcional. El PVC contiene alrededor del 57 por ciento de cloro en peso y libera cloruro de hidrógeno al ablacionarse, y el HCl más la humedad forman ácido clorhídrico. Eso ataca los recubrimientos de las lentes y los espejos del galvo. Hemos visto un cabezal de 10 W perder su ventana de salida en menos de un año con PVC sin extracción, por lo que el PVC necesita una etapa de lavado alcalino y un conducto dedicado.
El ABS emite estireno y acrilonitrilo, el PC libera trazas de fenol, y ambos requieren HEPA H13 más carbón. Dimensione para 200 a 400 m3/h en la boquilla, no para el extractor de 60 m3/h incluido en una carcasa barata.
Vida útil de la fuente y configuración de la máquina
Una fuente de 355 nm no dura tanto como un módulo de fibra. Espere de 15.000 a 20.000 horas a potencia nominal, frente a unas 100.000 horas para la fibra.
La potencia disminuye antes de detenerse. Alrededor de las 12.000 horas empieza a subir la potencia para mantener el contraste, así que registre sus ajustes de puesta en marcha y revíselos cada 2.000 horas.
La sustitución es el coste que pilla a la gente. Un módulo de 5 W cuesta entre 2.500 y 4.000 USD y un módulo de 10 W entre 4.000 y 7.000 USD, más el montaje: de 20 a 30 centavos por hora durante la vida útil nominal, algo trivial en una línea de dos turnos y difícil de justificar con cuarenta piezas al día.
La configuración también importa. Un equipo de sobremesa coloca el láser, el galvo y los controles en un solo armario tras una puerta manual, lo que va bien para trabajos por lotes en piezas pequeñas. Un cabezal dividido se sitúa sobre un umbilical de 2 a 3 m para poder atornillarse dentro de una cabina de seguridad, colocarse sobre un transportador o colgarse en la muñeca de un robot, y los compradores que lo integran en una línea suelen elegir el
cabezal de marcado UV de tipo dividido
.
Preguntas frecuentes
¿Cuánto dura una fuente láser UV?
Se espera de 15.000 a 20.000 horas a potencia nominal. La potencia de salida decae gradualmente a partir de aproximadamente las 12.000 horas, por lo que se aumenta ligeramente la potencia para mantener el contraste.
¿Puede un láser UV marcar HDPE sin aditivos?
No, y este es el malentendido que encontramos con más frecuencia. El HDPE y el PP sin aditivos no tienen absorción a 355 nm, por lo que se obtiene un tenue rayado brillante en lugar de una marca legible. La solución es un masterbatch del 0,5 al 2 por ciento en peso.
¿Qué potencia necesito para plásticos?
5 W cubre la mayoría del marcado de plásticos y metales recubiertos, incluidos tubos médicos y códigos 2D pequeños. Pase a 10 W para mayor rendimiento o trabajos más pesados en vidrio. 3 W se queda sin potencia en áreas rellenas, y 15 W implica una factura mayor del módulo.
¿El marcado UV daña la superficie?
Menos que el marcado por infrarrojos, pero no es cero. La ZAC suele ser de 10 a 50 µm y la pieza sale del soporte a temperatura ambiente, por lo que el proceso es adecuado para paredes delgadas. Valide de todos modos: limpieza con alcohol, prueba de cinta, especificación de abrasión.
¿Puede un láser UV marcar metal?
En metal recubierto y anodizado, sí, y extremadamente bien. El metal desnudo es otro tema: el UV produce una marca superficial de unos pocos micrómetros de profundidad con un contraste modesto. Para grabado profundo, piezas grandes o marcado de metal en grandes volúmenes, una fuente de fibra o MOPA es la herramienta adecuada.
Donde el UV pierde, y qué reemplaza
Si necesita 0,3 mm de profundidad de grabado en acero de 3 mm, el UV no es la respuesta. Un cabezal UV elimina micrómetros por pasada en metal, mientras que una fuente de fibra elimina décimas de milímetro. El trabajo de color en metal sobre acero inoxidable pertenece a una
máquina de marcado láser MOPA
, que genera una película de óxido de cromo que se ajusta con el control del ancho de pulso.
El tamaño es el otro límite: un campo de 175x175 mm es el máximo para un cabezal galvo, por lo que un panel de 400 mm es trabajo para fibra.
Donde la UV gana es en los trabajos en los que otros procesos fallan. Frente a los tres a los que normalmente reemplaza, la economía se presenta así.
| Proceso | Configuración por diseño | Costo por pieza | Durabilidad | Donde gana |
|---|---|---|---|---|
| Láser UV | Ninguno, un archivo vectorial | Casi cero después del capex | Permanente, resistente al alcohol | Datos variables, piezas sensibles al calor |
| Tampografía | USD 150-400 por cliché | USD 0.02-0.08 más tinta | Se desgasta, sensible a solventes | Formas 3D, colores opacos sobre plásticos claros |
| Inyección de tinta (CIJ/TIJ) | Bajo, sin utillaje | USD 0.002-0.02 | Deficiente, se borra con alcohol | Códigos de fecha y lote en embalaje secundario |
| Estampado en caliente | USD 200-600 por troquel | USD 0.01-0.05 por lámina | Bien | Un diseño fijo a muy alto volumen |
Haga primero los cálculos. Un sistema UV de 11.000 USD frente al estampado en caliente a 0,03 USD por pieza alcanza el punto de equilibrio en torno a 370.000 piezas; por debajo de 50.000 piezas al año, la mayoría de los talleres a los que presupuestamos les conviene imprimir.
En un dispositivo de Clase II, el argumento normativo lo resuelve antes que los cálculos. La marca debe sobrevivir al transporte, la esterilización y la manipulación del usuario final, producida sin tinta que pueda migrar a la barrera estéril.
Envíenos el material, el tamaño de la marca y el volumen por turno, y le diremos si el UV es lo adecuado. Si la respuesta es un cabezal de fibra, se lo diremos.
label:
related news


Dirección de correo electrónico:
Teléfono de atención:
Copyright © 2012-2026 Keyuan Laser Todos los derechos reservados










