 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Máquina de soldadura láser vs TIG y MIG: dónde vale la pena el cambio
release time:
2026-10-09
La soldadura láser gana en velocidad, distorsión y acero inoxidable delgado, y pierde en placas gruesas, mal ajuste de piezas y trabajos fuera de posición. Dónde vale la pena el cambio, con números.
Un taller de chapa metálica alemán al que presupuestamos con regularidad hizo sus propios cálculos el año pasado y no le gustó el resultado. Aproximadamente el 40% de sus horas de soldadura se destinaban a carcasas de acero inoxidable de 1,5 mm con costuras rectas de más de 600 mm de longitud, que es exactamente el tipo de trabajo que un láser realiza con rapidez. No vendieron los equipos TIG. Compraron una
máquina de soldadura láser
, trasladaron las carcasas a ella y asignaron a esos equipos TIG los trabajos en los que son genuinamente mejores.
Esa es la forma honesta de esta comparación. La soldadura láser no sustituye al TIG ni al MIG. Toma una porción del trabajo, y esa porción está definida por el espesor, el ajuste, la longitud de la costura y la frecuencia con la que se repite el trabajo.
Así es como se ve esa porción en números, y dónde se amortiza el cambio.
Para qué es realmente bueno cada proceso
El TIG te da control. Puedes afinar un borde, recorrer un pase de raíz alrededor de un tubo, soldar chapa de 0,8 mm sin quemarla y ajustar a medida que avanza el baño de fusión. Es lento, requiere un soldador de verdad y el aporte térmico es elevado.
El MIG deposita metal rápidamente. Tolera holguras y acero sucio, trabaja secciones gruesas de forma económica y es la forma más barata de aportar material de relleno a una junta. También salpica, y en chapa fina aporta suficiente calor como para sacar de escuadra un panel.
La soldadura láser funde un keyhole estrecho con una fracción de ese calor. La velocidad de avance en chapa es varias veces más rápida, la distorsión es lo bastante pequeña como para omitir la mayoría de los enderezados, y un cordón estético en acero inoxidable a menudo no necesita amolado posterior. El precio de todo ello es el ajuste: el haz no salva una holgura.
| Láser | TIG | MIG/MAG | |
|---|---|---|---|
| Aporte térmico, acero inoxidable de 1,5 mm | Bajo | Alto | Medio a alto |
| Velocidad de desplazamiento, chapa de 1 a 2 mm | 1,2 a 2,0 m/min | 0,15 a 0,25 m/min | 0,4 a 0,7 m/min |
| Tolerancia de holgura sin material de aporte | 0,1 a 0,2 mm; 0,3 a 0,5 mm con oscilación | 0,5 a 1 mm con material de aporte | 1 mm y superior |
| Espesor recomendado | 0,5 a 4 mm en una sola pasada | 0,8 a 6 mm, cualquier posición | 3 mm y superior |
| Distorsión en chapa fina | Bajo | Alto | Alto |
| Limpieza posterior a la soldadura | A menudo ninguna en acero inoxidable | Cepillado o decapado | Eliminación de rebabas y salpicaduras |
| Habilidades necesarias | Días, es un trabajo parametrizado | Años | Semanas |
| Trabajo en posición forzada | Deficiente | Excelente | Bueno |
| Alambre de aporte | Opcional, 0,8 a 1,2 mm | Estándar en la mayoría de las juntas | Siempre |
Lea esa tabla como un mapa, no como un marcador. Ninguna fila gana en todos los casos.
Dónde compensa el cambio
Las costuras largas y rectas o ligeramente curvas en material de 0,5 a 3 mm son donde está el beneficio.
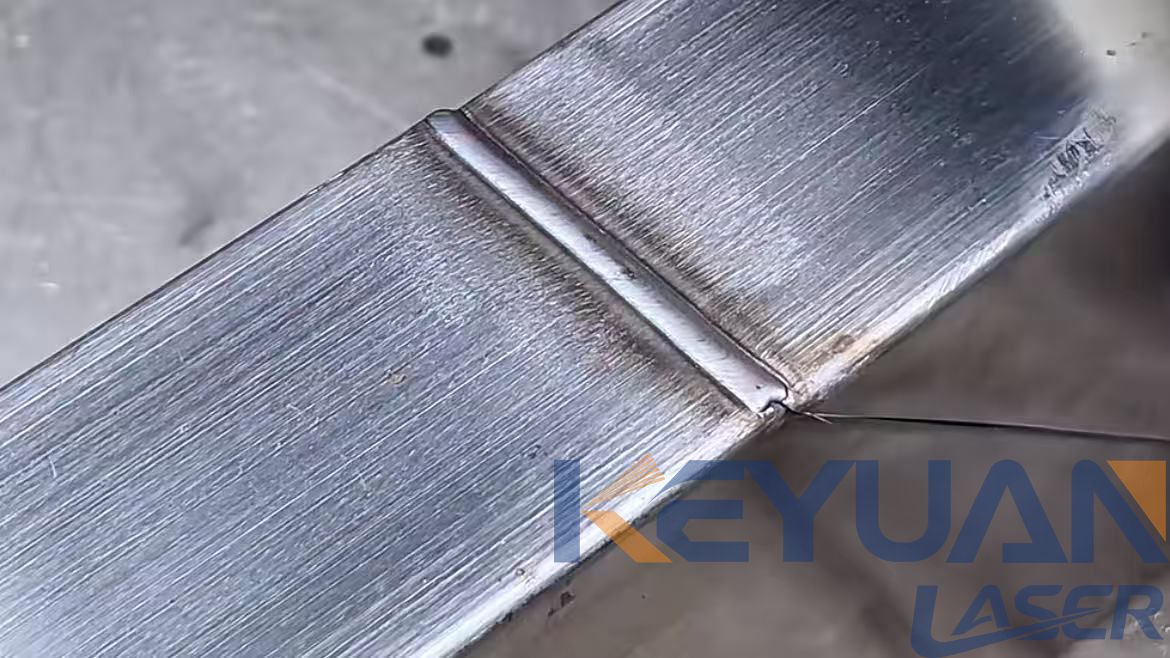
La velocidad es el argumento fácil. En acero inoxidable de 1,5 mm, una máquina de 1500 W avanza de 1,2 a 2,0 m/min frente a 0,15-0,25 m/min del TIG. Eso supone aproximadamente un factor de ocho en tiempo de arco encendido, y no es todo el ahorro, porque el TIG también implica punteado, limpieza y a menudo un esmerilado posterior.
La distorsión es el argumento que cierra el trato en talleres que ya tienen una prensa de enderezado. El bajo aporte térmico hace que un panel de 1,2 mm se mantenga plano. Los paneles que se mantienen planos no hay que convencerlos de volver, y la mano de obra que desaparece ahí suele ser mayor que la propia mano de obra de soldadura.
El inoxidable estético es el tercero. Un cordón láser bien ajustado sobre 304 es uniforme y prácticamente libre de óxido bajo argón, de modo que las soldaduras que habrían pasado por cepillo, decapado y otro cepillo salen del utillaje acabadas.
La repetición es el multiplicador. La soldadura láser te recompensa por hacer la misma unión mil veces, porque los parámetros que funcionan se encuentran una vez y se guardan como programa. Un taller que suelda un conjunto diferente cada tarde nunca recoge ese retorno.
El techo de espesor que nadie menciona
La soldadura láser es un proceso de chapa fina y media. Una máquina de 1500 W suelda unos 2 a 3 mm de inoxidable en una pasada, y 2000 W permiten 3 a 4 mm. Por debajo de 4 mm la comparación es imposible de ganar para el TIG y el MIG. Por encima de 6 mm la aritmética se invierte: el MIG con hilo de 1,2 mm y una preparación de junta sensata superará en aporte a cualquier láser manual que puedas comprar, a una fracción de la inversión.
La soldadura láser multipasada sobre chapa de 8 mm es técnicamente posible y comercialmente absurda en la mayoría de los talleres. Si tu trabajo es acero estructural, tubería a presión o bridas de 10 mm, el láser es la compra equivocada y ninguna configuración lo hace acertado.
El ajuste lo es todo
Un ingeniero con una cizalla y una plegadora mantendrá más menos 0,3 mm en un panel plegado. Eso es fácil para el TIG y cómodo para el MIG. Es marginal para un cabezal láser de punto fijo, que tolera 0,1 a 0,2 mm antes de que el haz caiga por la holgura y se produzca falta de fusión.
Dos cosas lo solucionan. Una pistola de oscilación barre el haz a lo largo de la junta y amplía el baño de fusión, lo que eleva la tolerancia práctica de holgura a 0,3-0,5 mm. El alambre de aporte, normalmente de 0,8 a 1,0 mm, une lo que queda. Juntos convierten un láser de un proceso que exige piezas perfectas en uno que tolera la fabricación habitual.
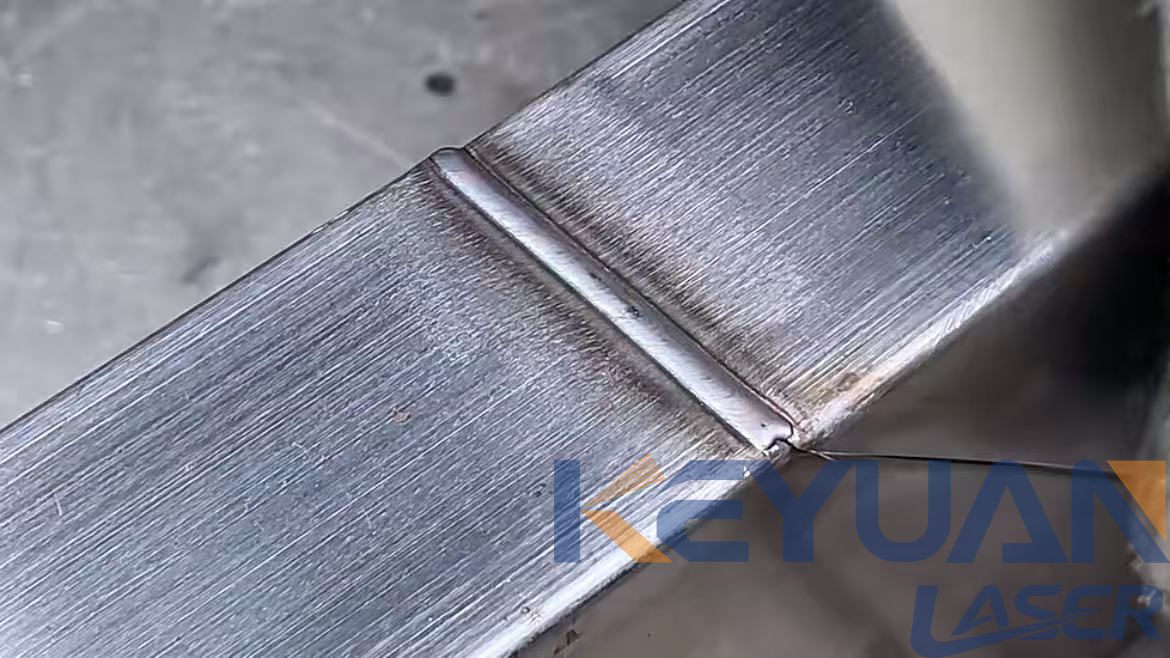
La regla tajante: si no puedes controlar la holgura, no compres un láser. La soldadura láser castiga el mal ajuste con defectos que parecen estar bien y fallan después, y la potencia extra no lo compensa.
Consumibles y lo que realmente gastas
Aquí es donde la soldadura láser parece cara sobre el papel y barata en la práctica.
| Artículo | Láser | TIG | MIG/MAG |
|---|---|---|---|
| Metal de aporte | Opcional, y se usa menos cantidad cuando se emplea | Estándar, de 1 a 3 kg por turno en trabajos de volumen | Mayor consumo |
| Gas de protección | Argón o nitrógeno, 15 a 25 L/min | Argón, 8 a 12 L/min | Mezcla de CO2, 12 a 18 L/min |
| Boquillas, puntas, guías | Ninguno | Pinzas, cerámicas, tungsteno | Puntas de contacto, guías |
| Consumible que realmente cuesta dinero | Lente de protección, más potencia del enfriador | Tungsteno, gas, discos de desbaste | Alambre, gas, puntas |
| Consumibles de acabado | A menudo ninguno | Discos, cepillos, pasta de decapado | Discos, eliminación de salpicaduras |
| Consumo eléctrico | De 3 a 8 kW en la pared, enfriador incluido | De 3 a 5 kW | De 4 a 8 kW |
Úsalo en un taller real y los discos, los cepillos y la pasta de decapado que dejas de comprar suelen cubrir por sí solos el coste de la lente y la factura eléctrica del láser.
La habilidad del operario, y por qué ese es el coste real
Un buen soldador TIG se forma durante años y se le paga en consecuencia. Un operario de láser se forma en días, porque el proceso es cuestión de parámetros: potencia, velocidad de avance, posición de enfoque, anchura de oscilación, caudal de gas. Se ajustan una vez para una unión, se guarda el programa y el siguiente operario lo repite.
Eso importa por partida doble. Elimina la dependencia de que una persona cualificada esté presente, y permite asignar la soldadura a mano de obra de menor coste, o a la misma persona que ya maneja la plegadora. En talleres donde el soldador TIG es también el cuello de botella de la planificación, esto suele valer más que la velocidad de avance.
El otro lado de la moneda es el diagnóstico. Cuando una soldadura láser falla, no hay nada que palpar. El operador lee el cordón y reconstruye los parámetros hacia atrás. Entrena eso a propósito, o tendrás una máquina rápida en la que nadie confía.
Cuándo conservar los equipos TIG y MIG
Chapas de más de 6 mm, trabajos estructurales, uniones a presión.
Pasadas de raíz en tubos y tuberías, y cualquier soldadura en posición sobre cabeza o vertical.
Trabajos de reparación en piezas fundidas, donde el ajuste es lo que haya dejado la grieta.
Fabricaciones únicas con holguras que no puedes cerrar.
Material muy fino o muy reflectante cuyo proceso aún no ha validado.
Trabajo que depende del criterio del soldador más que de un programa guardado.
Conservar ambos es normal. La mayoría de los talleres que compran un láser no venden una soldadora; cambian el uso que le dan a cada máquina.
Costo por metro y cómo se recupera la inversión
Tomemos un taller que suelda carcasas de acero inoxidable de 1,5 mm: 3 m de cordón por unidad, 200 unidades al mes, es decir, 600 m de soldadura.
| TIG | Láser | |
|---|---|---|
| Velocidad de avance | 0,2 m/min | 1,5 m/min |
| Horas de arco activo para 600 m | unas 50 h | aproximadamente 7 h |
| Clavado, limpieza, esmerilado | 15 a 20 h | 2 a 4 h |
| Mano de obra de soldadura al mes | 65 a 70 h | 9 a 11 h |
| A 45 EUR la hora | 2.900 a 3.150 EUR | 400 a 500 EUR |
| Diferencia | 2.400 a 2.750 EUR al mes |
En cambio, una máquina de soldadura láser manual con pistola oscilante, un enfriador y un juego de lentes de repuesto suele costar entre 12.000 y 20.000 EUR según la potencia, la marca de la fuente y la configuración. Si el volumen de cordón indicado anteriormente es real, la máquina se amortiza en algún punto entre cinco y nueve meses, sin contar el tiempo de la prensa de enderezado que deja de utilizarse ni los consumibles de acabado que dejan de comprarse.
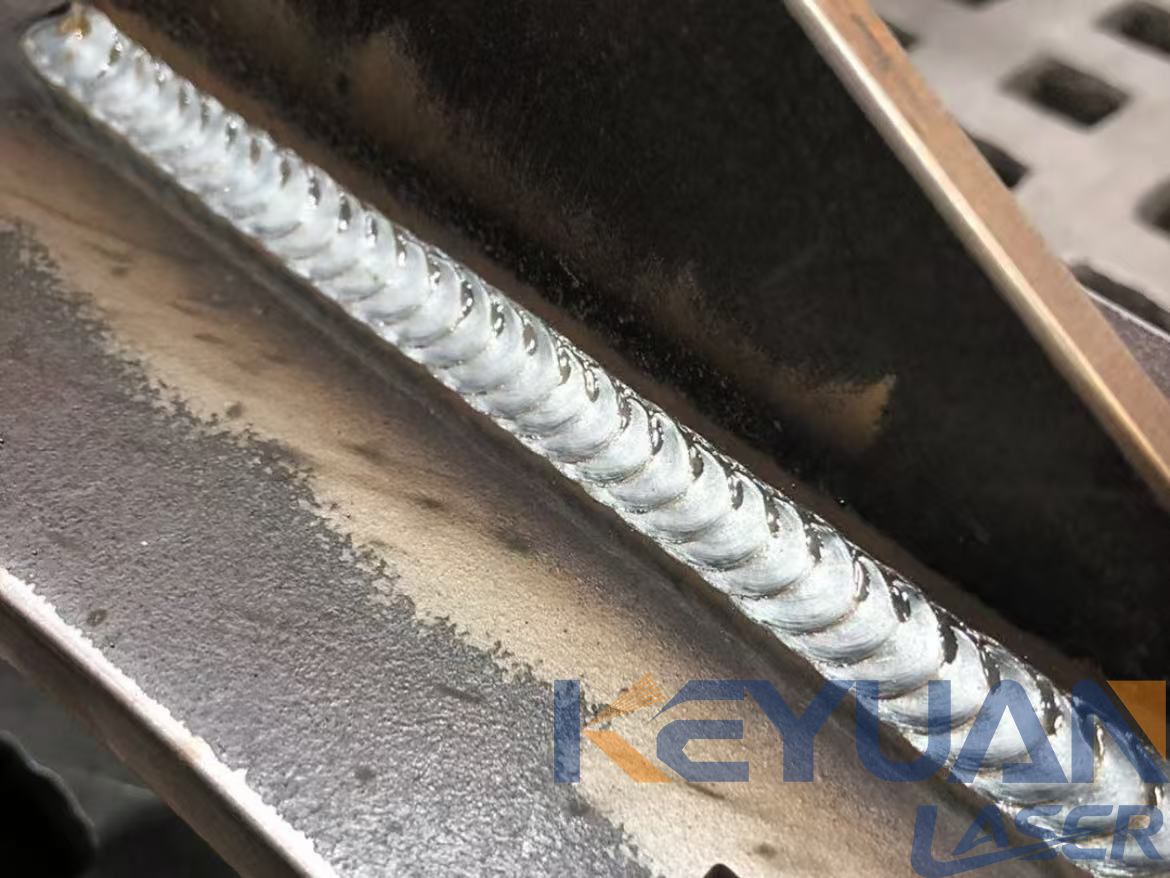
El cálculo solo funciona si el volumen es real. Si se baja a 100 m de cordón al mes, la misma máquina tarda de dos a tres años en amortizarse, y en ese punto el argumento se basa en la calidad y en el soldador que no se puede contratar, más que en las horas ahorradas.
Para un puesto de trabajo fijo en lugar de desplazar la máquina hasta la pieza, una
soldadora láser multifunción
cubre soldadura, corte y limpieza desde un solo cabezal, lo que ayuda cuando la limpieza antes de soldar forma parte del mismo trabajo. En una celda de producción con ciclos de trabajo continuos,
soldadura láser refrigerada por agua
mantiene su rendimiento durante un turno de ocho horas mejor que una unidad refrigerada por aire, lo que importa cuando la pieza cincuenta tiene que coincidir con la pieza uno.
Cuando las piezas no pueden llegar al banco de trabajo, considere
soldadura láser refrigerada por aire
y la
generador de nitrógeno soldador láser
, que sacan el enfriador y la botella de gas de la furgoneta. El trabajo in situ se trata con más detalle en nuestra nota sobre
reparación de metal in situ
, y el trabajo de chapa fina en el
caso de soldadura de juntas de armarios finos de acero inoxidable
.
Preguntas frecuentes
¿Puede una máquina de soldadura láser sustituir completamente al TIG?
No. Sustituye una parte: chapa fina a media, uniones repetibles, buen ajuste, posición plana u horizontal. La chapa gruesa, las raíces de tubería, los trabajos de reparación y las uniones fuera de posición siguen siendo cosa del TIG y el MIG.
¿Es una soldadura láser más fuerte que una soldadura TIG?
No de forma predeterminada. Un ojo de cerradura láser proporciona una penetración profunda y estrecha, que a igual espesor suele superar al TIG, pero el margen desaparece en cuanto el ajuste es deficiente y se produce falta de fusión. La resistencia depende del procedimiento y del ajuste, no de la fuente de calor.
¿Sigo necesitando alambre de aporte?
En una junta a tope cuadrada y ajustada en chapa de 1,5 mm, no. Cuando hay que salvar una separación, soldar secciones más gruesas o soldar aluminio, el alambre ayuda. La mayoría de los sistemas manuales aceptan alambre de 0,8 a 1,2 mm, y la pistola oscilante junto con el alimentador de alambre es lo que hace práctico el proceso en un taller de fabricación real.
¿La soldadura láser necesita un recinto de seguridad?
Sí. Es un láser de Clase 4. Las instalaciones fijas deben ir en un recinto con enclavamiento, y el trabajo manual necesita una celda apantallada o cortinas láser, además de gafas de protección para la longitud de onda, teniendo en cuenta los reflejos. Se necesita extracción en la boquilla para los humos y vapores metálicos.
¿Sigo teniendo que limpiar la junta?
Sí. El aceite, el óxido y la cascarilla de laminación cambian la forma en que el haz se acopla al metal, y la contaminación es una de las causas más comunes de porosidad. Cuando las piezas llegan oxidadas, una
máquina de limpieza por láser pulsado
elimina el óxido en la misma celda, sin abrasivos ni disolventes.
La versión corta
La soldadura láser se lleva el chapa fina a media, las costuras largas y repetibles y el acero inoxidable estético del TIG y el MIG, con mucha menos distorsión y poco o ningún esmerilado. Pierde frente a la chapa gruesa, el mal ajuste y el trabajo fuera de posición, y depende de que tus piezas sean consistentes. Cómprala para una porción definida del trabajo, conserva los equipos TIG, y la amortización llega en menos de un año con volumen real.
label:
related news


Dirección de correo electrónico:
Teléfono de atención:
Copyright © 2012-2026 Keyuan Laser Todos los derechos reservados










