 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

เครื่องเชื่อมเลเซอร์ vs TIG และ MIG: จุดที่การเปลี่ยนคุ้มค่า
release time:
2026-10-09
การเชื่อมเลเซอร์ได้เปรียบด้านความเร็ว การบิดตัว และสแตนเลสบาง และเสียเปรียบกับแผ่นหนา การประกอบที่ไม่พอดี และงานในท่าที่ไม่สะดวก จุดที่การเปลี่ยนคุ้มค่า พร้อมตัวเลข
ร้านงานโลหะเยอรมันแห่งหนึ่งที่เราเสนอราคาให้เป็นประจำได้ลองคำนวณตัวเลขของตัวเองเมื่อปีที่แล้ว และไม่ชอบคำตอบที่ได้ ชั่วโมงงานเชื่อมของพวกเขาประมาณ 40% หมดไปกับตู้สแตนเลสหนา 1.5 มม. ที่มีแนวเชื่อมตรงยาวเกิน 600 มม. ซึ่งเป็นรูปทรงงานแบบเดียวกับที่เลเซอร์ทำได้อย่างรวดเร็ว พวกเขาไม่ได้ขายชุดเชื่อม TIG แต่ซื้อ
เครื่องเชื่อมเลเซอร์
ย้ายงานตู้มาที่เครื่องนั้น และมอบงานที่ชุดเชื่อม TIG เหมาะสมกว่าอย่างแท้จริงให้กับชุดเชื่อม TIG เหล่านั้น
นี่คือภาพที่ตรงไปตรงมาของการเปรียบเทียบนี้ การเชื่อมเลเซอร์ไม่ได้เข้ามาแทนที่ TIG หรือ MIG แต่มันเข้ามารับงานบางส่วน และส่วนนั้นถูกกำหนดโดยความหนา ความพอดีของชิ้นงาน ความยาวแนวเชื่อม และความถี่ในการทำงานซ้ำ
นี่คือหน้าตาของงานส่วนนั้นในเชิงตัวเลข และจุดที่การเปลี่ยนมาคุ้มทุน
แต่ละกระบวนการถนัดอะไรจริง ๆ
TIG ให้การควบคุม คุณสามารถเกลี่ยขอบ เดินแนวรากรอบท่อ เชื่อมแผ่นหนา 0.8 มม. โดยไม่ทะลุ และปรับตามการเคลื่อนของบ่อหลอม มันช้า ต้องใช้ช่างเชื่อมจริง และให้ความร้อนสูง
MIG ป้อนเนื้อโลหะได้เร็ว ทนต่อช่องว่างและเหล็กสกปรก ทำงานกับชิ้นหนาได้อย่างคุ้มค่า และเป็นวิธีที่ถูกที่สุดในการเติมลวดเชื่อมลงในรอยต่อ แต่มันก็มีสะเก็ดกระเด็น และกับแผ่นบางมันให้ความร้อนมากพอที่จะดึงแผงให้เสียฉาก
การเชื่อมเลเซอร์หลอมรูเข็มแคบ ๆ ด้วยความร้อนเพียงเสี้ยวเดียวของความร้อนนั้น ความเร็วเดินแนวบนแผ่นเร็วกว่าหลายเท่า การบิดตัวน้อยพอที่จะข้ามขั้นตอนการดัดกลับส่วนใหญ่ และแนวเชื่อมสแตนเลสที่สวยงามมักไม่ต้องเจียรหลังเชื่อม ราคาที่ต้องจ่ายสำหรับทั้งหมดนี้คือความพอดีของชิ้นงาน เพราะลำแสงจะไม่เชื่อมข้ามช่องว่าง
| เลเซอร์ | TIG | MIG/MAG | |
|---|---|---|---|
| ความร้อนที่ป้อนเข้า, สแตนเลส 1.5 มม. | ต่ำ | สูง | ปานกลางถึงสูง |
| ความเร็วในการเดินทาง, แผ่น 1 ถึง 2 มม. | 1.2 ถึง 2.0 ม./นาที | 0.15 ถึง 0.25 ม./นาที | 0.4 ถึง 0.7 ม./นาที |
| ค่าความคลาดเคลื่อนของช่องว่างโดยไม่ใช้สารเติม | 0.1 ถึง 0.2 มม.; 0.3 ถึง 0.5 มม. เมื่อใช้ระบบส่าย | 0.5 ถึง 1 มม. เมื่อใช้สารเติม | 1 มม. ขึ้นไป |
| ความหนาที่เหมาะสม | 0.5 ถึง 4 มม. ในการเดินเดียว | 0.8 ถึง 6 มม. ทุกตำแหน่ง | 3 มม. ขึ้นไป |
| การบิดเบี้ยวบนแผ่นบาง | ต่ำ | สูง | สูง |
| การทำความสะอาดหลังการเชื่อม | มักไม่มีบนสแตนเลส | การขัดหรือการpickling | การเจียรและการขจัดสะเก็ด |
| ทักษะที่จำเป็น | วัน เป็นงานที่ต้องใช้พารามิเตอร์ | ปี | สัปดาห์ |
| งานในตำแหน่งที่ยาก | แย่ | ยอดเยี่ยม | ดี |
| ลวดเชื่อม | ตัวเลือกเสริม, 0.8 ถึง 1.2 มม. | มาตรฐานบนข้อต่อส่วนใหญ่ | เสมอ |
อ่านตารางนั้นเป็นแผนที่มากกว่ากระดานคะแนน ไม่มีแถวใดชนะทุกด้าน
จุดที่สวิตช์คุ้มค่า
แนวเชื่อมตรงยาวหรือโค้งเล็กน้อยในวัสดุ 0.5 ถึง 3 มม. คือจุดที่สร้างกำไร
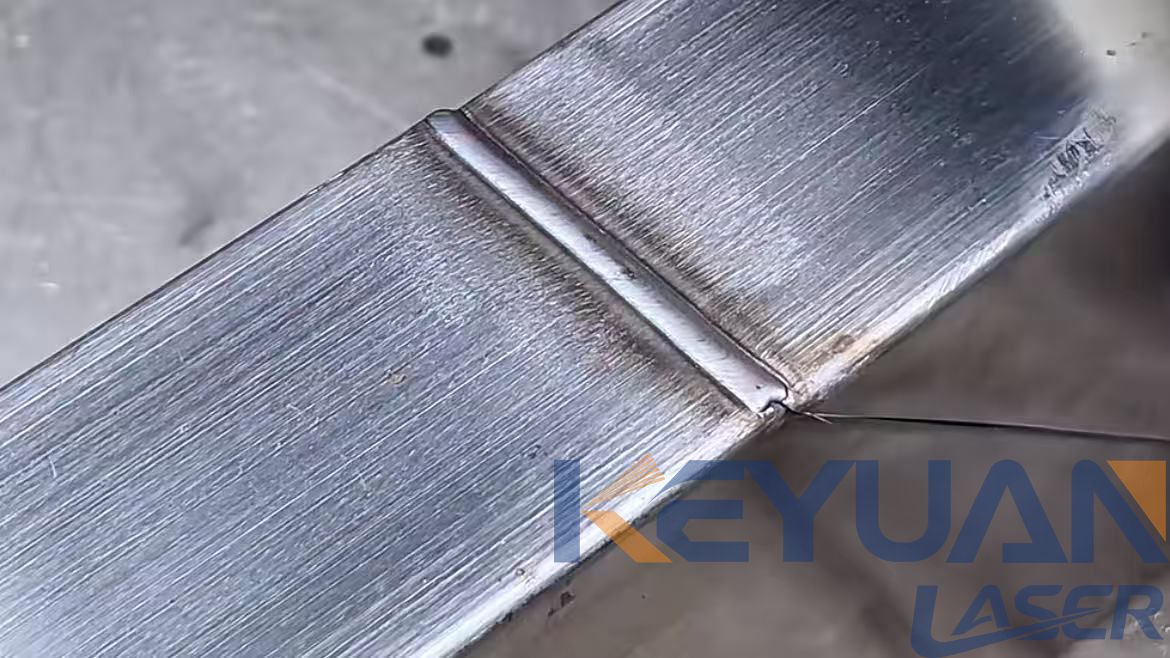
ความเร็วคือข้อโต้แย้งที่ง่ายที่สุด บนสแตนเลสหนา 1.5 มม. เครื่อง 1500 W วิ่งได้ 1.2 ถึง 2.0 ม./นาที เทียบกับ 0.15 ถึง 0.25 ม./นาทีของ TIG นั่นคือประมาณแปดเท่าเมื่อคิดเฉพาะเวลาอาร์ค และยังไม่ใช่การประหยัดทั้งหมด เพราะ TIG ยังต้องมีการเชื่อมจุดยึด การทำความสะอาด และบ่อยครั้งต้องเจียรหลังเชื่อมอีกด้วย
การบิดตัวคือข้อโต้แย้งที่ปิดการขายได้ในโรงงานที่มีเครื่องดัดกลับตรงอยู่แล้ว ความร้อนที่ป้อนเข้าต่ำหมายความว่าแผ่นหนา 1.2 มม. ยังคงเรียบ แผ่นที่ยังคงเรียบไม่ต้องถูกดัดกลับให้ตรง และแรงงานที่หายไปตรงนั้นมักมากกว่าแรงงานเชื่อมเสียอีก
สแตนเลสเพื่อความสวยงามคือข้อที่สาม แนวเชื่อมเลเซอร์ที่ตั้งค่าดีบน 304 จะสม่ำเสมอและแทบไม่มีออกไซด์ภายใต้อาร์กอน ดังนั้นงานเชื่อมที่ปกติต้องขัด ล้างกรด และขัดซ้ำ ก็ออกจากจิ๊กได้เลยแบบสำเร็จรูป
การทำซ้ำคือตัวคูณ การเชื่อมเลเซอร์ให้ผลตอบแทนคุณเมื่อทำรอยเชื่อมเดิมพันครั้ง เพราะพารามิเตอร์ที่ใช้ได้ค้นพบเพียงครั้งเดียวแล้วบันทึกเป็นโปรแกรม โรงงานรับจ้างที่เชื่อมชิ้นงานต่างกันทุกบ่ายจะไม่ได้ผลตอบแทนนั้นเลย
เพดานความหนาที่ไม่มีใครพูดถึง
การเชื่อมเลเซอร์เป็นกระบวนการสำหรับแผ่นบางและปานกลาง เครื่อง 1500 W เชื่อมสแตนเลสได้ประมาณ 2 ถึง 3 มม. ในหนึ่งรอบ และ 2000 W ได้ 3 ถึง 4 มม. ต่ำกว่า 4 มม. การเปรียบเทียบเป็นเกมที่ TIG และ MIG ชนะไม่ได้ เหนือ 6 มม. ขึ้นไปคณิตศาสตร์พลิกกลับ: MIG ด้วยลวด 1.2 มม. และการเตรียมรอยต่อที่เหมาะสมจะเติมเนื้อได้มากกว่าเลเซอร์แบบมือถือใดก็ตามที่คุณซื้อได้ ในราคาเงินลงทุนเพียงเศษเสี้ยว
การเชื่อมเลเซอร์หลายรอบบนแผ่นหนา 8 มม. เป็นไปได้ในทางเทคนิคแต่ไร้ความหมายในเชิงพาณิชย์สำหรับโรงงานส่วนใหญ่ ถ้างานของคุณคือเหล็กโครงสร้าง ท่อแรงดัน หรือหน้าแปลนหนา 10 มม. เลเซอร์คือการซื้อที่ผิด และไม่มีการตั้งค่าใดทำให้มันถูกต้องได้
การประกอบพอดีคือทุกสิ่งทุกอย่าง
วิศวกรที่มีเครื่องตัดและเครื่องดัดจะควบคุมความคลาดเคลื่อนได้บวกลบ 0.3 มม. บนแผ่นที่ดัดแล้ว นั่นง่ายสำหรับ TIG และสบายสำหรับ MIG แต่มันคับแคบสำหรับหัวเลเซอร์แบบจุดคงที่ ซึ่งทนได้ 0.1 ถึง 0.2 มม. ก่อนที่ลำแสงจะตกผ่านช่องว่างและคุณจะได้การหลอมไม่ติด
มีสองสิ่งที่แก้ปัญหานี้ได้ ปืนเชื่อมแบบส่ายจะกวาดลำแสงไปตามรอยต่อและขยายบ่อหลอมเหลว ซึ่งเพิ่มความทนทานต่อช่องว่างในทางปฏิบัติเป็น 0.3 ถึง 0.5 มม. ลวดเติม โดยทั่วไปขนาด 0.8 ถึง 1.0 มม. จะเชื่อมส่วนที่เหลือเข้าด้วยกัน ทั้งสองอย่างรวมกันเปลี่ยนเลเซอร์จากกระบวนการที่ต้องการชิ้นงานสมบูรณ์แบบให้เป็นกระบวนการที่ทนต่อการผลิตทั่วไป
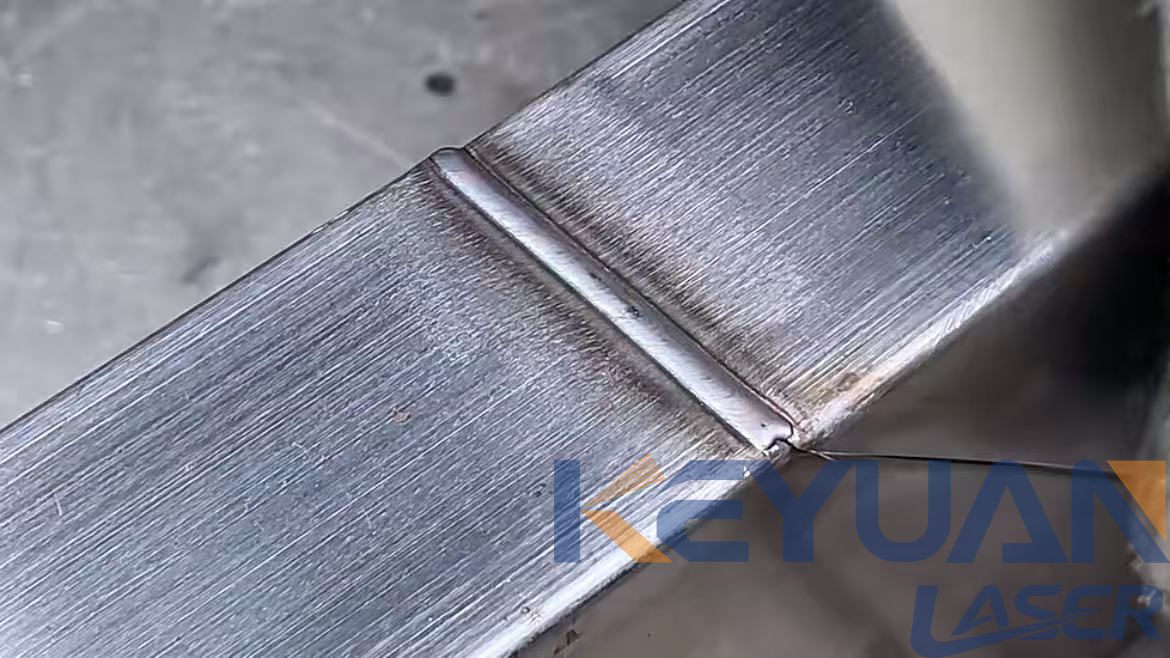
กฎง่ายๆ คือ ถ้าคุณควบคุมช่องว่างไม่ได้ อย่าซื้อเลเซอร์ การเชื่อมด้วยเลเซอร์ลงโทษการประกอบที่ไม่พอดีด้วยข้อบกพร่องที่ดูเหมือนปกติดีแต่ล้มเหลวในภายหลัง และกำลังที่เพิ่มขึ้นไม่ได้ชดเชยให้
วัสดุสิ้นเปลืองและสิ่งที่คุณจ่ายจริง
นี่คือจุดที่การเชื่อมด้วยเลเซอร์ดูแพงบนกระดาษแต่ถูกในทางปฏิบัติ
| รายการ | เลเซอร์ | TIG | MIG/MAG |
|---|---|---|---|
| โลหะเติม | เป็นทางเลือก และใช้น้อยลงเมื่อใช้ | มาตรฐาน 1 ถึง 3 กก. ต่อกะสำหรับงานปริมาณมาก | ปริมาณการใช้สูงสุด |
| ก๊าซป้องกัน | อาร์กอนหรือไนโตรเจน 15 ถึง 25 ลิตร/นาที | อาร์กอน 8 ถึง 12 ลิตร/นาที | ส่วนผสม CO2 12 ถึง 18 ลิตร/นาที |
| หัวฉีด หัวเชื่อม ไลเนอร์ | ไม่มี | คอลเล็ต เซรามิก ทังสเตน | หัวเชื่อม ไลเนอร์ |
| วัสดุสิ้นเปลืองที่ต้องจ่ายจริง | เลนส์ป้องกัน พร้อมกำลังไฟเครื่องทำความเย็น | ทังสเตน แก๊ส จานเจียร | ลวด แก๊ส หัวเชื่อม |
| วัสดุสิ้นเปลืองงานเก็บผิว | มักไม่มี | แผ่นดิสก์ แปรง และน้ำยาล้างคราบเชื่อม | แผ่นดิสก์ ขจัดสะเก็ดเชื่อม |
| กำลังไฟที่ใช้ | 3 ถึง 8 กิโลวัตต์ที่ปลั๊ก รวมชิลเลอร์ | 3 ถึง 5 กิโลวัตต์ | 4 ถึง 8 กิโลวัตต์ |
ลองใช้ในโรงงานจริง แล้วแผ่นดิสก์ ล้อแปรง และน้ำยาล้างคราบเชื่อมที่เลิกซื้อ มักครอบคลุมค่าอะไหล่เลนส์และค่าไฟของเลเซอร์ได้เอง
ทักษะผู้ปฏิบัติงาน และทำไมนั่นถึงเป็นต้นทุนที่แท้จริง
ช่างเชื่อม TIG ที่เก่งต้องใช้เวลาฝึกฝนหลายปีและได้ค่าจ้างตามนั้น ส่วนผู้ควบคุมเลเซอร์ฝึกได้ภายในไม่กี่วัน เพราะกระบวนการเป็นงานตั้งพารามิเตอร์: กำลังไฟ ความเร็วเดินแนว ตำแหน่งโฟกัส ความกว้างการส่าย ปริมาณแก๊ส ตั้งค่าให้เข้ากับชิ้นงานครั้งเดียว บันทึกโปรแกรมไว้ แล้วผู้ควบคุมคนถัดไปก็ทำซ้ำได้เลย
เรื่องนี้สำคัญสองต่อ อย่างแรกคือลดการพึ่งพาคนเก่งคนใดคนหนึ่งให้อยู่ประจำ อย่างที่สองคือทำให้มอบงานเชื่อมให้แรงงานต้นทุนต่ำกว่า หรือให้คนที่คุมเครื่องพับอยู่แล้วทำได้ ในโรงงานที่ช่างเชื่อม TIG เป็นคอขวดของตารางงานด้วย สิ่งนี้มักมีค่ามากกว่าความเร็วเดินแนวเสียอีก
อีกด้านหนึ่งคือการวินิจฉัย เมื่อการเชื่อมด้วยเลเซอร์ล้มเหลว ไม่มีอะไรให้สัมผัสได้ ผู้ปฏิบัติงานต้องอ่านแนวเชื่อมและไล่ย้อนกลับผ่านพารามิเตอร์ ต้องฝึกฝนเรื่องนี้อย่างจริงจัง ไม่อย่างนั้นคุณจะมีเครื่องจักรที่เร็วแต่ไม่มีใครเชื่อถือ
เมื่อใดควรเก็บชุด TIG และ MIG ไว้
แผ่นหนาเกิน 6 มม. งานโครงสร้าง ข้อต่อรับแรงดัน
รากแนวเชื่อมของท่อและท่อส่ง และงานเชื่อมที่ทำเหนือศีรษะหรือแนวดิ่ง
งานซ่อมบนชิ้นงานหล่อ ซึ่งการประกอบขึ้นอยู่กับสิ่งที่รอยแตกทิ้งไว้
งานผลิตชิ้นเดียวที่มีช่องว่างที่คุณปิดไม่ได้
วัสดุที่บางมากหรือสะท้อนแสงสูงซึ่งคุณยังไม่ได้พิสูจน์กระบวนการกับวัสดุนั้น
งานที่ต้องอาศัยดุลยพินิจของช่างเชื่อมมากกว่าโปรแกรมที่บันทึกไว้
การมีทั้งสองอย่างถือเป็นเรื่องปกติ ร้านส่วนใหญ่ที่ซื้อเลเซอร์มักไม่ขายเครื่องเชื่อม แต่จะเปลี่ยนว่าอุปกรณ์แต่ละเครื่องใช้ทำอะไร
ต้นทุนต่อเมตร และจุดคุ้มทุนเป็นอย่างไร
ยกตัวอย่างร้านที่เชื่อมตู้สแตนเลสหนา 1.5 มม.: รอยเชื่อม 3 ม. ต่อชิ้น ผลิต 200 ชิ้นต่อเดือน รวมเป็นรอยเชื่อม 600 ม.
| TIG | เลเซอร์ | |
|---|---|---|
| ความเร็วเดินแนวเชื่อม | 0.2 ม./นาที | 1.5 ม./นาที |
| ชั่วโมงที่อาร์คทำงานสำหรับ 600 ม. | ประมาณ 50 ชม. | ประมาณ 7 ชั่วโมง |
| การตอกตะปู การทำความสะอาด การขัด | 15 ถึง 20 ชั่วโมง | 2 ถึง 4 ชั่วโมง |
| ค่าแรงงานเชื่อมต่อเดือน | 65 ถึง 70 ชั่วโมง | 9 ถึง 11 ชั่วโมง |
| ชั่วโมงละ 45 EUR | 2,900 ถึง 3,150 EUR | 400 ถึง 500 EUR |
| ส่วนต่าง | 2,400 ถึง 2,750 EUR ต่อเดือน |
ในทางกลับกัน เครื่องเชื่อมเลเซอร์แบบมือถือที่มาพร้อมหัวเชื่อมแบบ wobble, ชิลเลอร์ และชุดเลนส์สำรอง มักมีราคาอยู่ระหว่าง 12,000 ถึง 20,000 EUR ขึ้นอยู่กับกำลังไฟ แบรนด์แหล่งกำเนิดแสง และการกำหนดค่า หากปริมาณงานเชื่อมตามที่กล่าวมาข้างต้นเป็นจริง เครื่องนี้จะคืนทุนได้ภายในประมาณห้าถึงเก้าเดือน ก่อนที่จะนับเวลาของเครื่องอัดดัดที่เลิกใช้ และวัสดุสิ้นเปลืองสำหรับงานเก็บผิวที่เลิกซื้อ
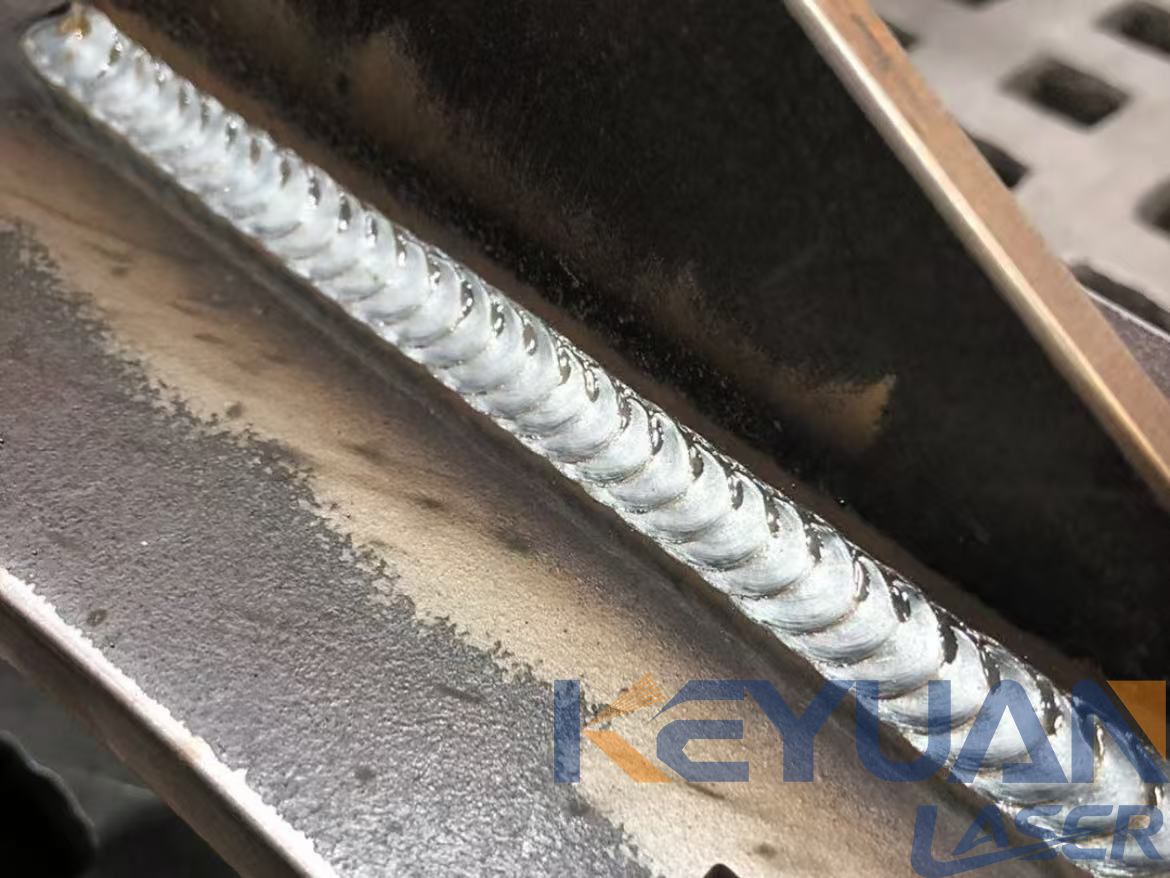
การคำนวณนี้จะใช้ได้ก็ต่อเมื่อปริมาณงานเป็นจริงเท่านั้น หากลดลงเหลือ 100 ม. ของแนวเชื่อมต่อเดือน เครื่องเดียวกันนี้จะใช้เวลาสองถึงสามปีในการคืนทุน ซึ่ง ณ จุดนั้นเหตุผลจะขึ้นอยู่กับคุณภาพและช่างเชื่อมที่คุณไม่สามารถจ้างได้ มากกว่าชั่วโมงที่ประหยัดได้
สำหรับสถานีงานแบบอยู่กับที่ แทนที่จะเข็นเครื่องไปหาชิ้นงาน เครื่องเชื่อมเลเซอร์
เครื่องเชื่อมเลเซอร์แบบมัลติฟังก์ชัน
ครอบคลุมการเชื่อม การตัด และการทำความสะอาดจากหัวเดียว ซึ่งช่วยได้เมื่อการทำความสะอาดก่อนการเชื่อมเป็นส่วนหนึ่งของงานเดียวกัน ในเซลล์การผลิตที่ทำงานรอบการทำงานต่อเนื่อง
การเชื่อมเลเซอร์แบบระบายความร้อนด้วยน้ำ
รักษากำลังการผลิตได้ตลอดกะแปดชั่วโมงได้ดีกว่าหน่วยระบายความร้อนด้วยอากาศ ซึ่งสำคัญเมื่อชิ้นที่ห้าสิบต้องตรงกับชิ้นแรก
เมื่อชิ้นงานไม่สามารถนำมาที่แท่นทำงาน ให้ดูที่
การเชื่อมเลเซอร์แบบระบายความร้อนด้วยอากาศ
และ
nitrogen generator laser welder
, which take the chiller and the gas bottle out of the van. On-site work is covered in more detail in our note on
on-site metal repair
, and thin sheet work in the
thin stainless cabinet seam welding
case.
FAQ
Can a laser welding machine replace TIG completely?
No. It replaces a slice: thin to medium sheet, repeatable joints, good fit-up, flat or horizontal position. Thick plate, pipe roots, repair work and out-of-position joints stay with TIG and MIG.
Is a laser weld stronger than a TIG weld?
โดยค่าเริ่มต้นจะไม่เป็นเช่นนั้น รูเล็กจากเลเซอร์ให้การเชื่อมลึกและแคบ ซึ่งที่ความหนาเท่ากันมักเหนือกว่า TIG แต่ข้อได้เปรียบนั้นจะหายไปทันทีเมื่อการประกอบไม่แนบสนิทและเกิดการหลอมไม่ติด ความแข็งแรงขึ้นอยู่กับกระบวนการและความแนบสนิทของการประกอบ ไม่ใช่แหล่งความร้อน
ยังต้องใช้ลวดเชื่อมอยู่ไหม?
บนรอยต่อชนแบบสี่เหลี่ยมที่แนบสนิทในแผ่นหนา 1.5 มม. ไม่จำเป็น แต่เมื่อต้องเชื่อมข้ามช่องว่าง เชื่อมชิ้นงานที่หนาขึ้น หรือเชื่อมอะลูมิเนียม ลวดเชื่อมจะช่วยได้ ระบบแบบมือถือส่วนใหญ่รับลวดขนาด 0.8 ถึง 1.2 มม. และหัวเชื่อมแบบส่ายพร้อมระบบป้อนลวดคือสิ่งที่ทำให้กระบวนการนี้ใช้งานได้จริงในโรงงานผลิต
การเชื่อมเลเซอร์ต้องมีตู้ป้องกันความปลอดภัยไหม?
ต้องมี เพราะเป็นเลเซอร์คลาส 4 ระบบติดตั้งแบบถาวรควรอยู่ในตู้ที่มีระบบล็อกอินเตอร์ล็อก ส่วนงานแบบมือถือต้องมีฉากกั้นหรือม่านกันเลเซอร์ พร้อมแว่นตาที่รองรับความยาวคลื่นนั้น โดยคำนึงถึงการสะท้อนด้วย จำเป็นต้องมีระบบดูดควันที่หัวเชื่อมเพื่อกำจัดควันและไอระเหยของโลหะ
ยังต้องทำความสะอาดรอยต่ออยู่ไหม?
ใช่ น้ำมัน ออกไซด์ และสะเก็ดโรงรีด ล้วนเปลี่ยนวิธีที่ลำแสงเชื่อมเข้าสู่เนื้อโลหะ และการปนเปื้อนเป็นหนึ่งในสาเหตุที่พบบ่อยที่สุดของรูพรุน ในกรณีที่ชิ้นงานเข้ามาเป็นสนิม เครื่องทำความสะอาดด้วยเลเซอร์แบบพัลส์
เครื่องทำความสะอาดด้วยเลเซอร์แบบพัลส์
จะขจัดออกไซด์ออกในเซลล์เดียวกัน โดยไม่ต้องใช้วัสดุขัดหรือตัวทำละลาย
สรุปแบบสั้น
การเชื่อมด้วยเลเซอร์เข้ามาแทนที่ TIG และ MIG สำหรับแผ่นบางถึงแผ่นหนาปานกลาง แนวเชื่อมยาวที่ทำซ้ำได้ และสแตนเลสที่ต้องการความสวยงาม โดยมีการบิดตัวน้อยกว่ามากและแทบไม่ต้องเจียรหรือไม่ต้องเจียรเลย แต่จะเสียเปรียบกับแผ่นหนา การประกอบที่ไม่พอดี และงานที่ทำในท่าที่ไม่ถนัด และต้องพึ่งพาความสม่ำเสมอของชิ้นงาน ซื้อมาใช้กับงานเฉพาะส่วนที่ชัดเจน เก็บเครื่อง TIG ไว้ และระยะเวลาคืนทุนจะอยู่ภายในหนึ่งปีเมื่อมีปริมาณงานจริง
label:
related news


ที่อยู่อีเมล:
สายด่วน:
ลิขสิทธิ์ © 2012-2026 Keyuan Laser สงวนลิขสิทธิ์










