 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Machine de soudage laser vs TIG et MIG : où le changement est rentable
Date de publication:
2026-10-09
Le soudage laser l‘emporte sur la vitesse, la déformation et l‘inox fin, mais perd sur les plaques épaisses, les ajustements imprécis et le travail en position difficile. Où le changement est rentable, avec des chiffres.
Un atelier de tôlerie allemand auquel nous faisons régulièrement des devis a fait ses propres calculs l'année dernière et n'a pas aimé le résultat. Environ 40 % de ses heures de soudage étaient consacrées à des enceintes en inox de 1,5 mm avec des soudures droites de plus de 600 mm de long, soit exactement le type de travail qu'un laser réalise rapidement. Ils n'ont pas vendu les postes TIG. Ils ont acheté une
machine de soudage laser
, y ont transféré les enceintes et ont confié à ces postes TIG les tâches pour lesquelles ils sont réellement meilleurs.
Voilà la réalité honnête de cette comparaison. Le soudage laser ne remplace pas le TIG ni le MIG. Il prend une part du travail, et cette part est définie par l'épaisseur, l'ajustement, la longueur de soudure et la fréquence de répétition de la tâche.
Voici à quoi ressemble cette part en chiffres, et où le passage au laser est rentabilisé.
Ce en quoi chaque procédé est réellement performant
Le TIG vous donne le contrôle. Vous pouvez affiner un bord, réaliser une passe de racine autour d'un tube, souder une tôle de 0,8 mm sans percer, et ajuster au fur et à mesure que le bain de fusion se déplace. C'est lent, cela nécessite un vrai soudeur, et l'apport de chaleur est élevé.
Le MIG dépose le métal rapidement. Il tolère les jeux et l'acier sale, travaille économiquement les sections épaisses et constitue le moyen le moins coûteux d'apporter du métal d'apport dans un joint. Il produit aussi des projections, et sur tôle fine, il apporte suffisamment de chaleur pour déformer un panneau.
Le soudage laser fait fondre un keyhole étroit avec une fraction de cette chaleur. La vitesse d'avance sur tôle est plusieurs fois plus rapide, la déformation est suffisamment faible pour éviter la plupart des redressages, et un cordon inox esthétique ne nécessite souvent aucun meulage après soudage. Le prix à payer est l'ajustement : le faisceau ne comble pas un jeu.
| Laser | TIG | MIG/MAG | |
|---|---|---|---|
| Apport thermique, inox 1,5 mm | Faible | Élevé | Moyen à élevé |
| Vitesse de déplacement, tôle de 1 à 2 mm | 1,2 à 2,0 m/min | 0,15 à 0,25 m/min | 0,4 à 0,7 m/min |
| Tolérance de jeu sans métal d'apport | 0,1 à 0,2 mm ; 0,3 à 0,5 mm avec oscillation | 0,5 à 1 mm avec métal d'apport | 1 mm et plus |
| Épaisseur confortable | 0,5 à 4 mm en une seule passe | 0,8 à 6 mm, toutes positions | 3 mm et plus |
| Déformation sur tôle mince | Faible | Élevé | Élevé |
| Nettoyage après soudage | Souvent aucun sur l'inox | Brossage ou décapage | Meulage et élimination des projections |
| Compétences requises | Jours, c'est un travail paramétrique | Années | Semaines |
| Travail en position hors position | Médiocre | Excellent | Bon |
| Fil d'apport | En option, 0,8 à 1,2 mm | Standard sur la plupart des joints | Toujours |
Lisez ce tableau comme une carte plutôt qu'un tableau de scores. Aucune ligne ne gagne partout.
Où l'interrupteur est rentable
Les soudures longues, droites ou légèrement courbées, dans un matériau de 0,5 à 3 mm, sont là où se trouve le gain.
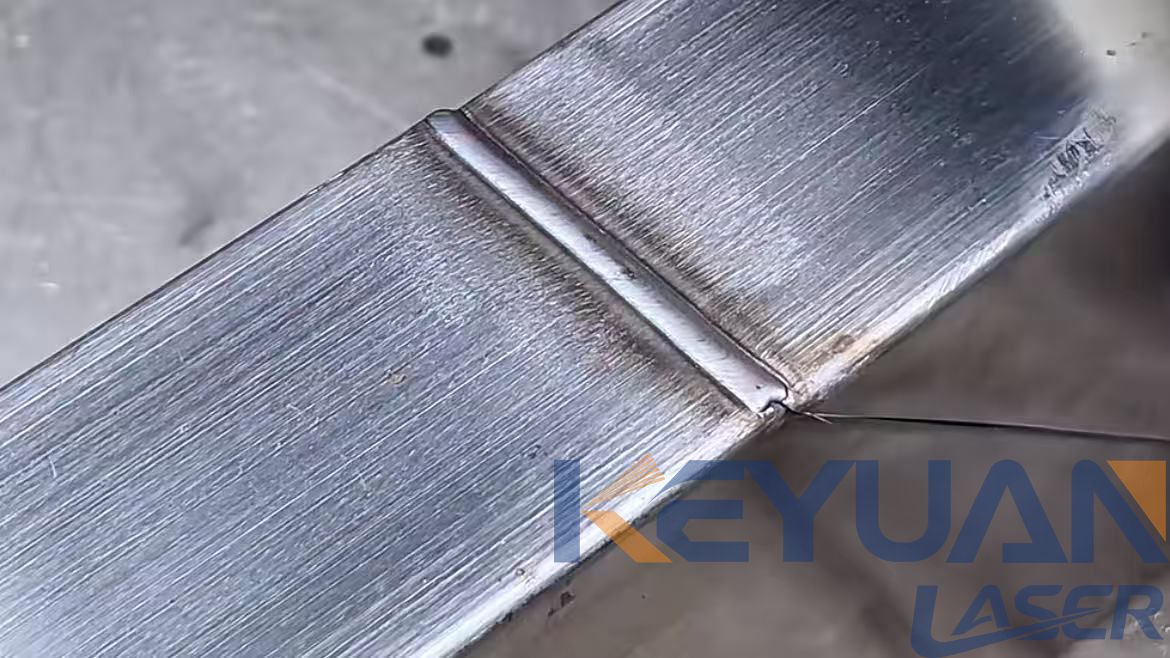
La vitesse est l'argument facile. Sur de l'inox de 1,5 mm, une machine de 1500 W avance à 1,2 à 2,0 m/min contre 0,15 à 0,25 m/min pour le TIG. Cela représente environ un facteur huit sur le temps d'arc actif, et ce n'est pas là toute l'économie, car le TIG implique aussi le pointage, le nettoyage et souvent un meulage ensuite.
La déformation est l'argument qui emporte la décision dans les ateliers qui possèdent déjà une presse de redressage. Un faible apport de chaleur signifie qu'un panneau de 1,2 mm reste plat. Les panneaux qui restent plats n'ont pas besoin d'être ramenés de force, et la main-d'œuvre qui disparaît à ce poste est souvent supérieure à la main-d'œuvre de soudage elle-même.
L'inox cosmétique est le troisième. Un cordon laser bien réglé sur du 304 est uniforme et largement exempt d'oxydes sous argon, de sorte que les soudures qui auraient été brossées, décapées puis brossées à nouveau sortent du montage finies.
La répétition est le multiplicateur. Le soudage laser vous récompense lorsque vous réalisez la même jonction mille fois, car les paramètres qui fonctionnent sont trouvés une fois et enregistrés comme programme. Un atelier de sous-traitance qui soude un assemblage différent chaque après-midi ne récupère jamais ce gain.
Le plafond d'épaisseur dont personne ne parle
Le soudage laser est un procédé pour tôles fines et moyennes. Une machine de 1500 W soude environ 2 à 3 mm d'inox en une passe, et 2000 W permettent 3 à 4 mm. En dessous de 4 mm, la comparaison est perdue d'avance pour le TIG et le MIG. Au-dessus de 6 mm, l'arithmétique s'inverse : le MIG avec du fil de 1,2 mm et une préparation de joint judicieuse déposera plus de métal que n'importe quel laser portable que vous pouvez acheter, pour une fraction de l'investissement.
Le soudage laser multipasse sur une plaque de 8 mm est techniquement possible et commercialement inutile dans la plupart des ateliers. Si vos travaux concernent de l'acier de structure, de la tuyauterie sous pression ou des brides de 10 mm, le laser est un mauvais achat et aucune configuration ne le rendra pertinent.
L'ajustement, c'est tout l'enjeu
Un ingénieur disposant d'une cisaille et d'une presse plieuse maintiendra plus ou moins 0,3 mm sur un panneau plié. C'est facile pour le TIG et confortable pour le MIG. C'est limite pour une tête laser à point fixe, qui tolère 0,1 à 0,2 mm avant que le faisceau ne passe à travers l'écart et que vous n'obteniez un manque de fusion.
Deux éléments corrigent cela. Un pistolet oscillant balaie le faisceau sur le joint et élargit le bain de fusion, ce qui porte la tolérance pratique de jeu à 0,3–0,5 mm. Le fil d'apport, généralement de 0,8 à 1,0 mm, comble ce qui reste. Ensemble, ils transforment un laser d'un procédé exigeant des pièces parfaites en un procédé tolérant une fabrication ordinaire.
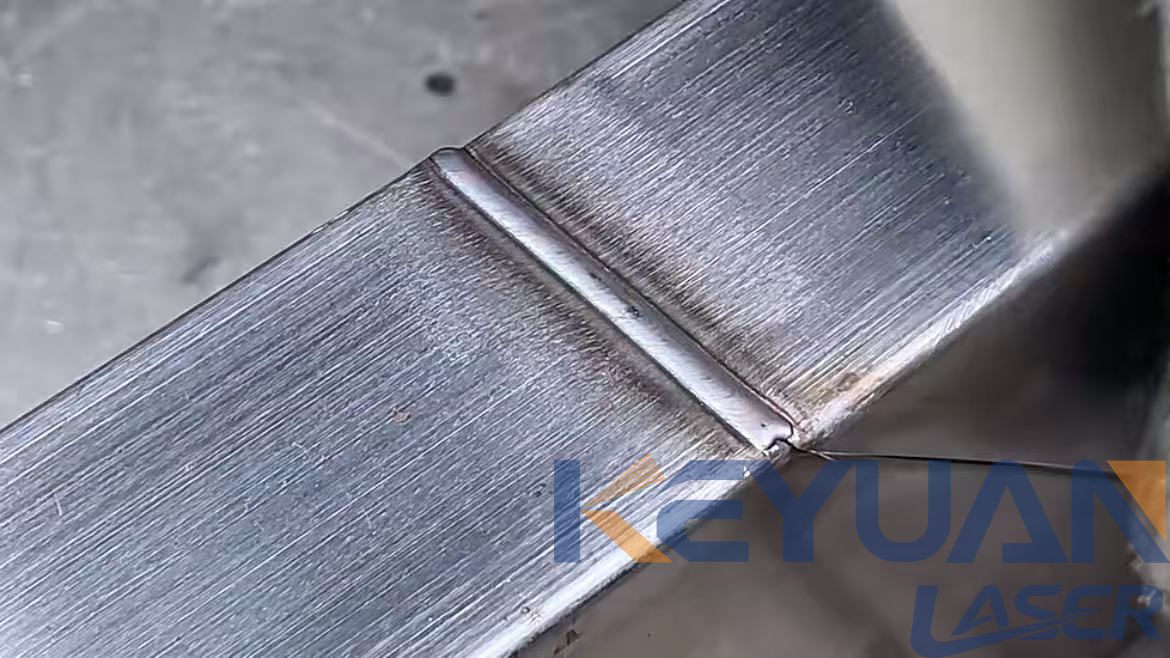
La règle sans détour : si vous ne pouvez pas maîtriser le jeu, n'achetez pas de laser. Le soudage laser punit un mauvais ajustement par des défauts qui semblent corrects et échouent plus tard, et une puissance supplémentaire ne compense pas.
Consommables et ce que vous dépensez réellement
C'est ici que le soudage laser paraît coûteux sur le papier et économique en pratique.
| Article | Laser | TIG | MIG/MAG |
|---|---|---|---|
| Métal d'apport | Facultatif, et en moindre quantité lorsqu'il est utilisé | Standard, 1 à 3 kg par poste sur travaux volumineux | Consommation la plus élevée |
| Gaz de protection | Argon ou azote, 15 à 25 L/min | Argon, 8 à 12 L/min | Mélange CO2, 12 à 18 L/min |
| Buses, pointes, gaines | Aucun | Pinces, céramiques, tungstène | Pointes de contact, gaines |
| Consommable qui coûte vraiment de l'argent | Lentille de protection, plus puissance du refroidisseur | Tungstène, gaz, disques à meuler | Fil, gaz, buses |
| Consommables de finition | Souvent aucun | Disques, brosses, pâte de décapage | Disques, élimination des projections |
| Puissance électrique | 3 à 8 kW au mur, refroidisseur inclus | 3 à 5 kW | 4 à 8 kW |
Utilisez-le dans un atelier réel et les disques, les roues à brosse et la pâte de décapage que vous cessez d'acheter couvrent souvent à eux seuls le coût de la lentille et de la facture d'électricité du laser.
La compétence de l'opérateur, et pourquoi c'est là le vrai coût
Un bon soudeur TIG se forme sur des années et se paie en conséquence. Un opérateur laser se forme en quelques jours, car le procédé repose sur des paramètres : puissance, vitesse d'avance, position de focalisation, largeur d'oscillation, débit de gaz. Réglez-les une fois pour un assemblage, enregistrez le programme, et l'opérateur suivant le reproduit.
Cela compte doublement. Cela supprime la dépendance à la présence d'une personne qualifiée, et cela permet de confier la soudure à une main-d'œuvre moins coûteuse, ou à la même personne qui conduit déjà la presse plieuse. Dans les ateliers où le soudeur TIG est aussi le goulot d'étranglement de la planification, cela vaut souvent plus que la vitesse d'avance.
Le revers de la médaille, c'est le diagnostic. Quand une soudure laser échoue, il n'y a rien à sentir. L'opérateur lit le cordon et remonte les paramètres. Entraînez-vous à cela délibérément, sinon vous aurez une machine rapide que personne ne truste.
Quand conserver les ensembles TIG et MIG
Tôle supérieure à 6 mm, travaux structurels, joints sous pression.
Passes de racine sur tubes et tuyaux, et tout ce qui est soudé en position verticale ou au plafond.
Travaux de réparation sur pièces moulées, où l'ajustement est ce que la fissure a laissé derrière elle.
Fabrications unitaires avec des jeux que vous ne pouvez pas fermer.
Matériau très fin ou très réfléchissant dont le procédé n'a pas encore été validé.
Travaux qui reposent sur le jugement du soudeur plutôt que sur un programme enregistré.
Conserver les deux est normal. La plupart des ateliers qui achètent un laser ne vendent pas de soudeur ; ils changent l'usage de chaque machine.
Coût par mètre, et comment le retour sur investissement se concrétise
Prenons un atelier qui soude des enceintes en inox de 1,5 mm : 3 m de soudure par unité, 200 unités par mois, soit 600 m de soudure.
| TIG | Laser | |
|---|---|---|
| Vitesse de déplacement | 0,2 m/min | 1,5 m/min |
| Heures d'arc actif pour 600 m | environ 50 h | environ 7 h |
| Pointage, nettoyage, meulage | 15 à 20 h | 2 à 4 h |
| Main-d'œuvre de soudage par mois | 65 à 70 h | 9 à 11 h |
| À 45 EUR de l'heure | 2 900 à 3 150 EUR | 400 à 500 EUR |
| Différence | 2 400 à 2 750 EUR par mois |
En revanche, une machine de soudage laser portative avec un pistolet oscillant, un refroidisseur et un jeu de lentilles de rechange se situe généralement entre 12 000 et 20 000 EUR selon la puissance, la marque de la source et la configuration. Si le volume de soudures mentionné ci-dessus est réel, la machine s'amortit en cinq à neuf mois environ, avant même de compter le temps de presse de redressage qui n'est plus utilisé et les consommables de finition qui ne sont plus achetés.
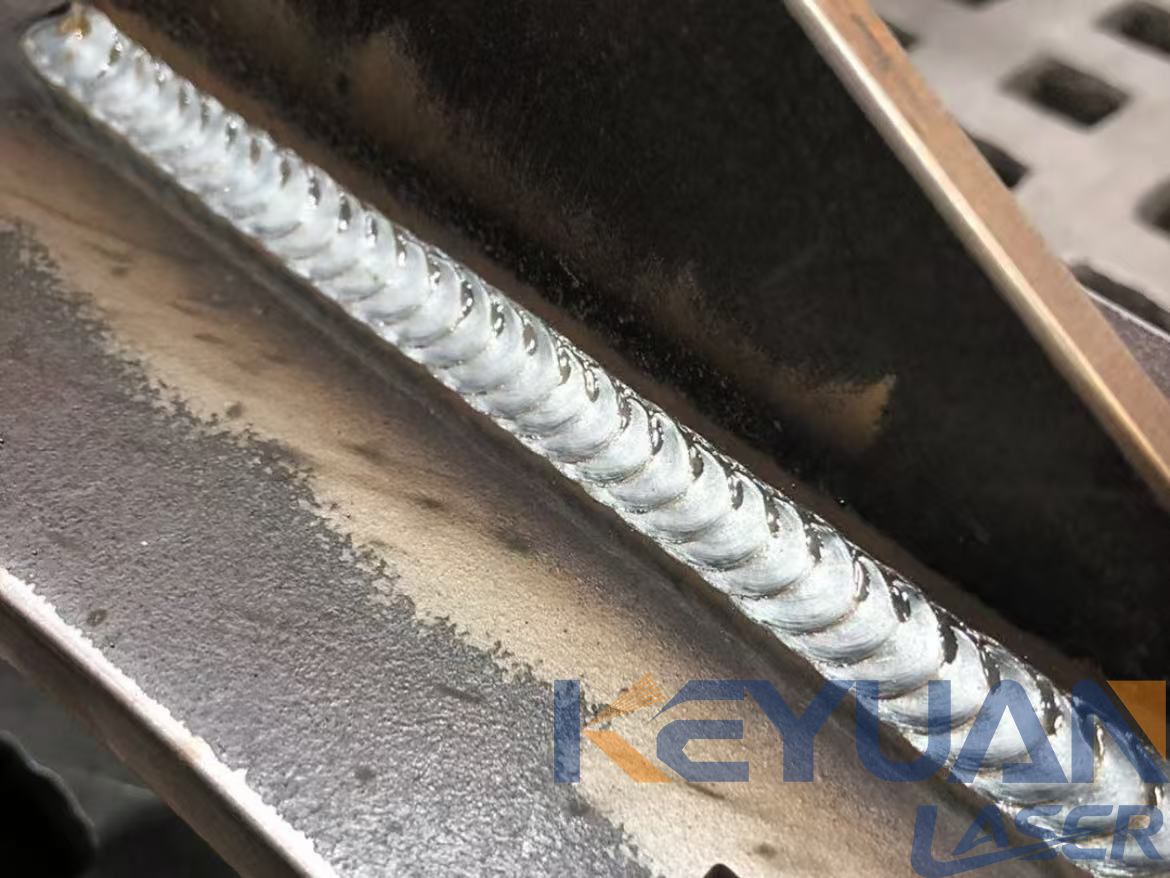
Le calcul ne tient que si le volume est réel. Descendez à 100 m de soudure par mois et la même machine met deux à trois ans à s'amortir, auquel cas l'argument repose sur la qualité et sur le soudeur que vous ne pouvez pas embaucher plutôt que sur les heures gagnées.
Pour un poste de travail fixe plutôt que de déplacer la machine vers la pièce, une
soudeuse laser multifonction
couvre le soudage, la découpe et le nettoyage depuis une seule tête, ce qui est utile lorsque le nettoyage avant soudage fait partie du même travail. Dans une cellule de production fonctionnant avec des cycles de service réguliers,
le soudage laser refroidi par eau
maintient sa puissance tout au long d'un quart de huit heures mieux qu'une unité refroidie par air, ce qui compte lorsque la cinquantième pièce doit correspondre à la première.
Lorsque les pièces ne peuvent pas être amenées à l'établi, examinez
le soudage laser refroidi par air
et les
générateur d'azote soudeuse laser
, qui sortent le refroidisseur et la bouteille de gaz de la camionnette. Le travail sur site est détaillé dans notre note sur
la réparation métallique sur site
, et le travail sur tôle fine dans le
soudage des joints de meubles en acier inoxydable fin
cas.
FAQ
Une machine de soudage laser peut-elle remplacer complètement le TIG ?
Non. Elle remplace une partie : tôle fine à moyenne, joints répétables, bon ajustement, position à plat ou horizontale. Les plaques épaisses, les racines de tuyaux, les travaux de réparation et les joints hors position restent au TIG et au MIG.
Un soudage laser est-il plus résistant qu'un soudage TIG ?
Pas par défaut. Un keyhole laser offre une pénétration profonde et étroite, ce qui, à épaisseur égale, surpasse souvent le TIG, mais cet avantage disparaît dès que l'ajustement est médiocre et qu'un manque de fusion apparaît. La résistance dépend de la procédure et de l'ajustement, pas de la source de chaleur.
Ai-je encore besoin de fil d'apport ?
Sur un joint bout à bout carré et serré dans une tôle de 1,5 mm, non. Dès qu'il faut combler un jeu, souder des sections plus épaisses ou souder de l'aluminium, le fil aide. La plupart des systèmes portatifs acceptent du fil de 0,8 à 1,2 mm, et c'est le pistolet oscillant associé à l'avance du fil qui rend le procédé pratique dans un véritable atelier de fabrication.
Le soudage laser nécessite-t-il une enceinte de sécurité ?
Oui. C'est un laser de classe 4. Les installations fixes doivent être placées dans une enceinte verrouillée, et le travail portatif nécessite une cellule écran ou des rideaux laser, ainsi que des lunettes de protection adaptées à la longueur d'onde, en tenant compte des réflexions. Une extraction au niveau de la buse est nécessaire pour les fumées et les vapeurs métalliques.
Dois-je encore nettoyer le joint ?
Oui. L'huile, l'oxyde et la calamine modifient tous la façon dont le faisceau se couple au métal, et la contamination est l'une des causes les plus courantes de porosité. Lorsque les pièces arrivent rouillées, une
machine de nettoyage laser pulsé
élimine l'oxyde dans la même cellule, sans abrasifs ni solvants.
En bref
Le soudage laser retire la tôle fine à moyenne, les longs cordons répétables et l'inox esthétique au TIG et au MIG, avec bien moins de déformation et peu ou pas de meulage. Il perd sur les plaques épaisses, les ajustements médiocres et le travail en position difficile, et il dépend de la régularité de vos pièces. Achetez-le pour un segment de travail bien défini, gardez les postes TIG, et le retour sur investissement est atteint en moins d'un an sur un volume réel.
Étiquette:
Actualités associées


Adresse e-mail:
Numéro d'urgence:
Copyright © 2012-2026 Keyuan Laser Tous droits réservés










