 English
 Français
 Deutsch
 Русский
 Türkçe
 Español
 لالعربية
 Português
 Italiano
 ไทย

Macchina per saldatura laser vs TIG e MIG: quando il passaggio conviene
release time:
2026-10-09
La saldatura laser vince su velocità, distorsione e acciaio inox sottile, e perde su lamiere spesse, accoppiamenti imprecisi e lavori fuori posizione. Dove il passaggio conviene, con i numeri.
Un'officina di lamiera tedesca a cui facciamo preventivi regolarmente ha fatto i propri conti l'anno scorso e non le è piaciuto il risultato. Circa il 40% delle loro ore di saldatura era dedicato a contenitori in acciaio inossidabile da 1,5 mm con cordoni dritti superiori a 600 mm, esattamente il tipo di lavoro che un laser esegue rapidamente. Non hanno venduto le saldatrici TIG. Hanno acquistato una
macchina per saldatura laser
, hanno spostato i contenitori su di essa e hanno assegnato a quelle saldatrici TIG i lavori in cui sono davvero migliori.
Questa è la forma onesta di questo confronto. La saldatura laser non sostituisce la TIG o la MIG. Prende una fetta del lavoro, e quella fetta è definita dallo spessore, dall'accoppiamento, dalla lunghezza del cordone e da quanto spesso si ripete il lavoro.
Ecco come appare quella fetta in numeri, e dove il passaggio si ripaga.
In cosa eccelle realmente ogni processo
La TIG ti dà controllo. Puoi sfumare un bordo, eseguire un passaggio di radice attorno a un tubo, saldare lamiera da 0,8 mm senza bruciarla e regolare mentre il bagno di fusione si muove. È lenta, richiede un vero saldatore e l'apporto termico è elevato.
La MIG deposita metallo rapidamente. Tollerà fessure e acciaio sporco, lavora spessori elevati in modo economico ed è il modo più economico per apportare materiale d'apporto in un giunto. Produce anche schizzi e, su lamiera sottile, introduce abbastanza calore da deformare un pannello fuori squadra.
La saldatura laser fonde un foro di serratura stretto con una frazione di quel calore. La velocità di avanzamento su lamiera è diverse volte superiore, la distorsione è abbastanza ridotta da saltare la maggior parte delle raddrizzature e un cordone estetico in acciaio inossidabile spesso non richiede molatura post-saldatura. Il prezzo di tutto ciò è l'accoppiamento: il raggio non colmerà una fessura.
| Laser | TIG | MIG/MAG | |
|---|---|---|---|
| Apporto termico, acciaio inossidabile 1,5 mm | Basso | Alto | Da medio ad alto |
| Velocità di avanzamento, lamiera da 1 a 2 mm | da 1,2 a 2,0 m/min | da 0,15 a 0,25 m/min | da 0,4 a 0,7 m/min |
| Tolleranza di giunzione senza materiale d'apporto | da 0,1 a 0,2 mm; da 0,3 a 0,5 mm con oscillazione | da 0,5 a 1 mm con materiale d'apporto | da 1 mm in su |
| Spessore consigliato | da 0,5 a 4 mm in passata singola | Da 0,8 a 6 mm, qualsiasi posizione | Da 3 mm in su |
| Distorsione su lamiera sottile | Basso | Alto | Alto |
| Pulizia post-saldatura | Spesso nessuna sull'acciaio inossidabile | Spazzolatura o decapaggio | Smerigliatura e rimozione degli schizzi |
| Competenze richieste | Giorni, è un lavoro parametrico | Anni | Settimane |
| Lavoro fuori posizione | Scarso | Eccellente | Buono |
| Filo di apporto | Opzionale, da 0,8 a 1,2 mm | Standard sulla maggior parte dei giunti | Sempre |
Leggi quella tabella come una mappa, non come un tabellone dei punteggi. Nessuna riga vince su tutto.
Dove conviene il cambio
Le saldature lunghe, dritte o leggermente curve, su materiale da 0,5 a 3 mm sono quelle che fanno guadagnare.
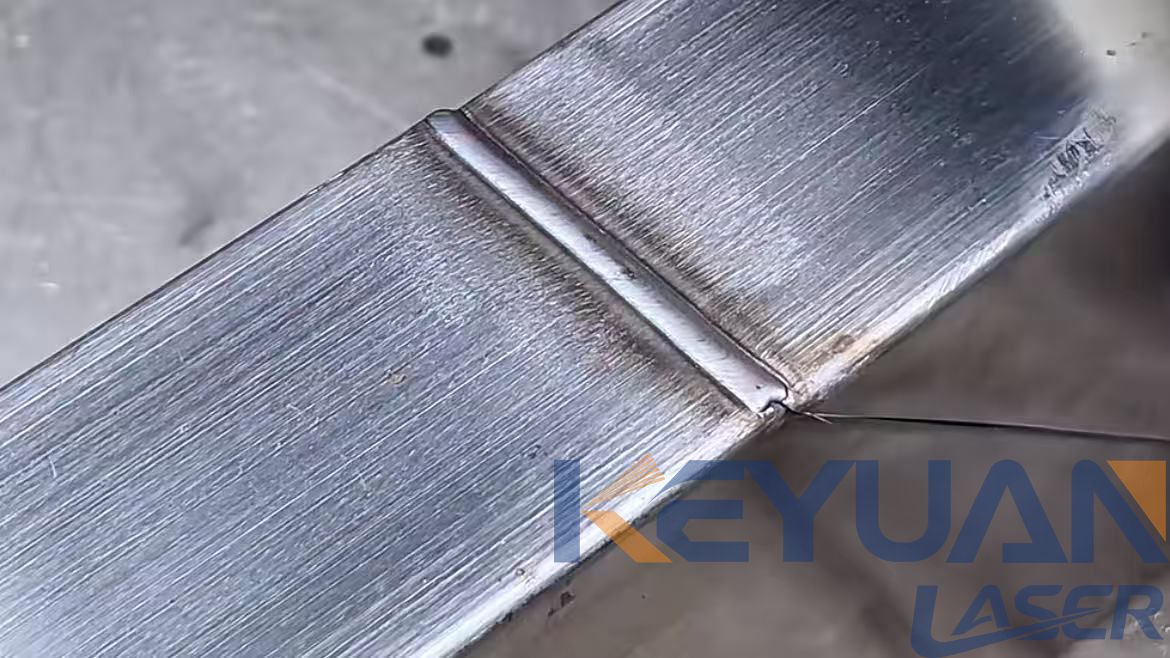
La velocità è l'argomento facile. Su acciaio inox da 1,5 mm, una macchina da 1500 W procede a 1,2-2,0 m/min contro 0,15-0,25 m/min del TIG. Si tratta di circa otto volte il tempo di arco attivo, e non è tutto il risparmio, perché il TIG comporta anche puntatura, pulizia e spesso una molatura successiva.
La distorsione è l'argomento che chiude l'affare nelle officine che possiedono già una pressa raddrizzatrice. Il basso apporto termico significa che un pannello da 1,2 mm rimane piatto. I pannelli che rimangono piatti non devono essere convinti a tornare in forma, e la manodopera che sparisce lì è spesso maggiore della manodopera di saldatura stessa.
L'acciaio inox estetico è il terzo. Un cordone laser ben regolato su 304 è uniforme e in gran parte privo di ossidi sotto argon, così le saldature che sarebbero state spazzolate, decapate e spazzolate di nuovo escono dall'attrezzatura già finite.
La ripetizione è il moltiplicatore. La saldatura laser ti ripaga se esegui lo stesso giunto mille volte, perché i parametri che funzionano si trovano una volta e si salvano come programma. Un'officina conto terzi che salda un assemblaggio diverso ogni pomeriggio non incassa mai quel ritorno.
Il limite di spessore di cui nessuno parla
La saldatura laser è un processo per lamiera sottile e media. Una macchina da 1500 W salda circa 2-3 mm di acciaio inox in un solo passaggio, e 2000 W ne coprono 3-4 mm. Sotto i 4 mm il confronto è impari per TIG e MIG. Sopra i 6 mm l'aritmetica si ribalta: il MIG con filo da 1,2 mm e una preparazione del giunto sensata deposita più materiale di qualsiasi laser portatile acquistabile, a una frazione del capitale.
La saldatura laser multi-passaggio su lamiera da 8 mm è tecnicamente possibile e commercialmente inutile nella maggior parte delle officine. Se il vostro lavoro è acciaio strutturale, tubazioni in pressione o flange da 10 mm, il laser è l'acquisto sbagliato e nessuna configurazione lo rende giusto.
L'accoppiamento è tutto
Un tecnico con cesoia e pressa piegatrice manterrà più o meno 0,3 mm su un pannello piegato. È facile per il TIG e comodo per il MIG. È al limite per una testa laser a punto fisso, che tollera 0,1-0,2 mm prima che il fascio cada attraverso il gioco e si ottenga mancanza di fusione.
Due cose risolvono il problema. Una pistola oscillante spazza il raggio lungo il giunto e allarga il bagno di fusione, il che eleva la tolleranza pratica sul gap a 0,3-0,5 mm. Il filo di apporto, di solito 0,8-1,0 mm, colma ciò che resta. Insieme trasformano un laser da processo che richiede pezzi perfetti a uno che tollera la normale fabbricazione.
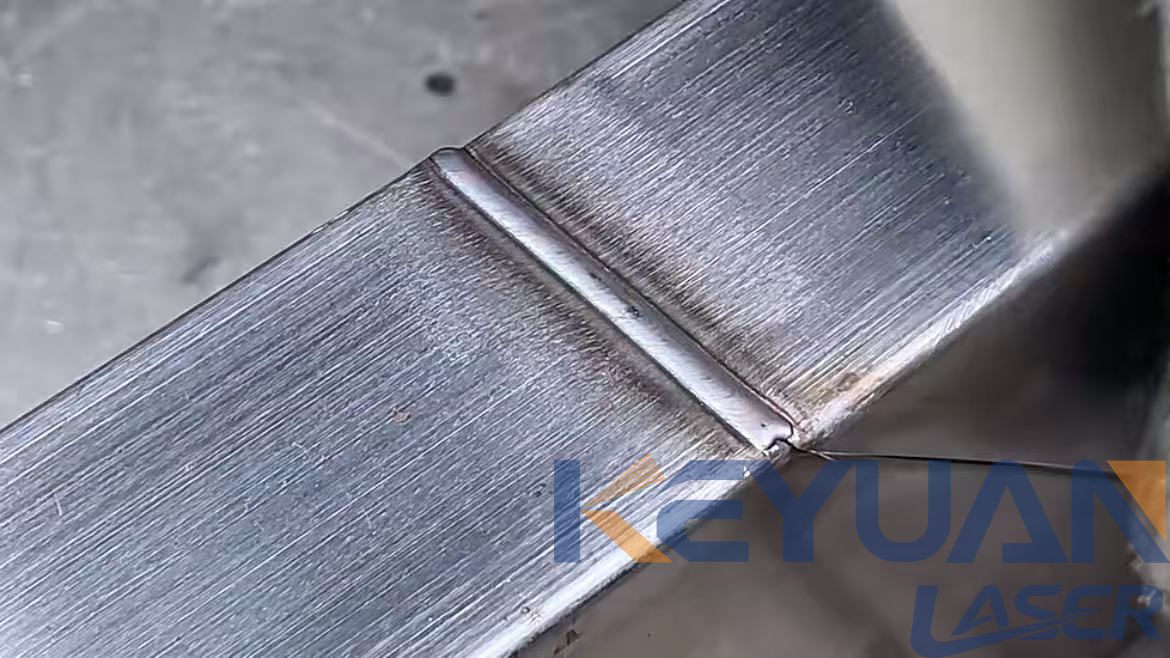
La regola netta: se non puoi controllare il gap, non acquistare un laser. La saldatura laser punisce il cattivo accoppiamento con difetti che sembrano a posto e cedono in seguito, e una potenza maggiore non compensa.
Materiali di consumo e quanto si spende davvero
È qui che la saldatura laser sembra costosa sulla carta ed economica nella pratica.
| Voce | Laser | TIG | MIG/MAG |
|---|---|---|---|
| Metallo d'apporto | Opzionale, e se ne usa meno quando impiegato | Standard, da 1 a 3 kg per turno su lavori di volume | Consumo più elevato |
| Gas di protezione | Argon o azoto, da 15 a 25 L/min | Argon, da 8 a 12 L/min | Miscela CO2, da 12 a 18 L/min |
| Ugelli, punte, guaine | Nessuno | Pinze, ceramiche, tungsteno | Punte di contatto, guaine |
| Materiale di consumo che costa davvero | Lente di protezione, più potenza del refrigeratore | Tungsteno, gas, dischi di smerigliatura | Filo, gas, punte |
| Materiali di consumo per finitura | Spesso nessuno | Dischi, spazzole, pasta decapante | Dischi, rimozione schizzi |
| Assorbimento elettrico | Da 3 a 8 kW alla presa, chiller incluso | Da 3 a 5 kW | Da 4 a 8 kW |
Usalo in un'officina reale e i dischi, le spazzole e la pasta decapante che smetti di acquistare spesso coprono da soli il costo della lente e della bolletta elettrica del laser.
La competenza dell'operatore, e perché è il vero costo
Un buon saldatore TIG si forma in anni e viene pagato di conseguenza. Un operatore laser si forma in pochi giorni, perché il processo è una questione di parametri: potenza, velocità di avanzamento, posizione del fuoco, ampiezza dell'oscillazione, flusso di gas. Impostali una volta per un giunto, salva il programma e il prossimo operatore lo ripete.
Questo conta due volte. Elimina la dipendenza dalla presenza di una persona qualificata e ti permette di assegnare la saldatura a manodopera meno costosa, o alla stessa persona che già utilizza la piegatrice. Nelle officine dove il saldatore TIG è anche il collo di bottiglia della programmazione, questo vale spesso più della velocità di avanzamento.
Il rovescio della medaglia è la diagnosi. Quando una saldatura laser fallisce non c'è nulla da sentire al tatto. L'operatore legge il cordone e risale attraverso i parametri. Allenati deliberatamente su questo, altrimenti ti ritroverai con una macchina veloce di cui nessuno si fida.
Quando tenere i set TIG e MIG
Lamiere oltre 6 mm, lavori strutturali, giunti in pressione.
Passate di radice su tubi e condotte, e qualsiasi saldatura in posizione sopraelevata o verticale.
Lavori di riparazione su fusioni, dove l'accoppiamento è quello che la cricca ha lasciato.
Fabbricazioni singole con giochi che non riesci a chiudere.
Materiale molto sottile o molto riflettente su cui non hai ancora validato il processo.
Lavoro che si basa sul giudizio del saldatore piuttosto che su un programma salvato.
Mantenere entrambi è normale. La maggior parte delle officine che acquista un laser non vende un saldatore; cambia l'utilizzo di ciascuna macchina.
Costo al metro e come si calcola il ritorno sull'investimento
Prendiamo un'officina che salda contenitori in acciaio inox da 1,5 mm: 3 m di cordone per unità, 200 unità al mese, quindi 600 m di saldatura.
| TIG | Laser | |
|---|---|---|
| Velocità di avanzamento | 0,2 m/min | 1,5 m/min |
| Ore di arco attivo per 600 m | circa 50 h | circa 7 h |
| Cucitura, pulizia, molatura | da 15 a 20 h | da 2 a 4 h |
| Manodopera di saldatura al mese | da 65 a 70 h | Da 9 a 11 h |
| A 45 EUR l'ora | Da 2.900 a 3.150 EUR | Da 400 a 500 EUR |
| Differenza | Da 2.400 a 2.750 EUR al mese |
Di contro, una saldatrice laser portatile con pistola wobble, un chiller e un set di lenti di ricambio si colloca tipicamente tra 12.000 e 20.000 EUR a seconda della potenza, del marchio della sorgente e della configurazione. Se il volume di cordoni di cui sopra è reale, la macchina si ripaga in un periodo compreso tra cinque e nove mesi, senza contare il tempo della pressa raddrizzatrice che smette di essere utilizzata e i materiali di consumo per la finitura che smettono di essere acquistati.
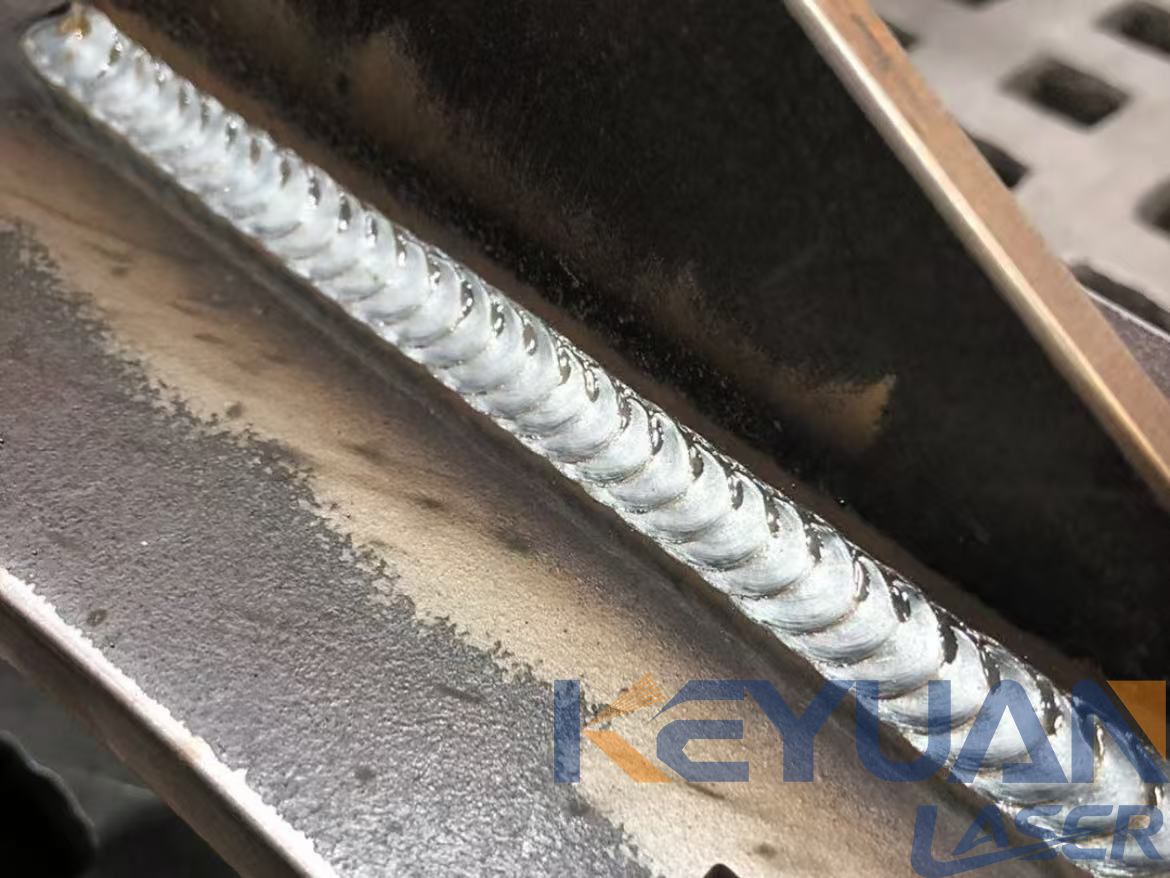
Il calcolo funziona solo se il volume è reale. Scendendo a 100 m di cordone al mese, la stessa macchina impiega da due a tre anni per ripagarsi, e a quel punto il caso si basa sulla qualità e sul saldatore che non riesci ad assumere, più che sulle ore risparmiate.
Per una postazione fissa invece di portare la macchina al pezzo, una
saldatrice laser multifunzione
copre saldatura, taglio e pulizia da una singola testa, il che è utile quando la pulizia prima della saldatura fa parte dello stesso lavoro. In una cella di produzione con cicli di lavoro costanti,
saldatura laser raffreddata ad acqua
mantiene la sua potenza per un turno di otto ore meglio di un'unità raffreddata ad aria, il che conta quando il pezzo cinquanta deve corrispondere al pezzo uno.
Dove i pezzi non possono essere portati al banco, considera la
saldatura laser raffreddata ad aria
e la
generatore di azoto saldatrice laser
, che toglie il chiller e la bombola del gas dal furgone. Il lavoro in loco è trattato più in dettaglio nella nostra nota su
riparazione metallo in loco
, e il lavoro su lamiera sottile nel
saldatura di giunzioni su armadietti in acciaio inox sottile
caso.
FAQ
Una saldatrice laser può sostituire completamente il TIG?
No. Sostituisce una fetta: lamiera sottile e media, giunzioni ripetibili, buon accoppiamento, posizione piana o orizzontale. Piastra spessa, radici di tubi, lavori di riparazione e giunzioni fuori posizione restano con TIG e MIG.
Una saldatura laser è più resistente di una saldatura TIG?
Non per impostazione predefinita. Un foro di serratura laser offre una penetrazione profonda e stretta che, a parità di spessore, spesso batte il TIG, ma il margine svanisce nel momento in cui l'accoppiamento è scarso e si verifica una mancanza di fusione. La resistenza dipende dalla procedura e dall'accoppiamento, non dalla sorgente di calore.
Ho ancora bisogno del filo di apporto?
Su un giunto testa a testa quadrato e stretto in lamiera da 1,5 mm, no. Quando si colma un'intercapedine, si saldano sezioni più spesse o si salda l'alluminio, il filo aiuta. La maggior parte dei sistemi portatili accetta filo da 0,8 a 1,2 mm, e la pistola oscillante con alimentazione del filo è ciò che rende il processo praticabile in una vera officina di fabbricazione.
La saldatura laser richiede una cabina di sicurezza?
Sì. È un laser di Classe 4. Le installazioni fisse appartengono a una cabina interbloccata, e il lavoro portatile richiede una cella schermata o tende laser, oltre a occhiali protettivi classificati per la lunghezza d'onda, tenendo conto dei riflessi. È necessaria l'aspirazione all'ugello per i fumi e i vapori metallici.
Devo ancora pulire il giunto?
Sì. Olio, ossido e scaglia di laminazione cambiano tutti il modo in cui il fascio si accoppia al metallo, e la contaminazione è una delle cause più comuni di porosità. Dove i pezzi arrivano arrugginiti, una
macchina per la pulizia laser pulsata
rimuove l'ossido nella stessa cella, senza abrasivi né solventi.
In breve
La saldatura laser sottrae al TIG e al MIG la lamiera sottile e media, i cordoni lunghi e ripetibili e l'acciaio inox estetico, con una distorsione molto minore e poca o nessuna molatura. Perde sul piatto spesso, sugli accoppiamenti scadenti e sul lavoro fuori posizione, e dipende dalla coerenza dei vostri pezzi. Acquistatela per una fetta definita del lavoro, tenete le saldatrici TIG, e il ritorno dell'investimento arriva entro un anno su volumi reali.
label:
related news


Indirizzo email:
Numero verde:
Copyright © 2012-2026 Keyuan Laser Tutti i diritti riservati










